
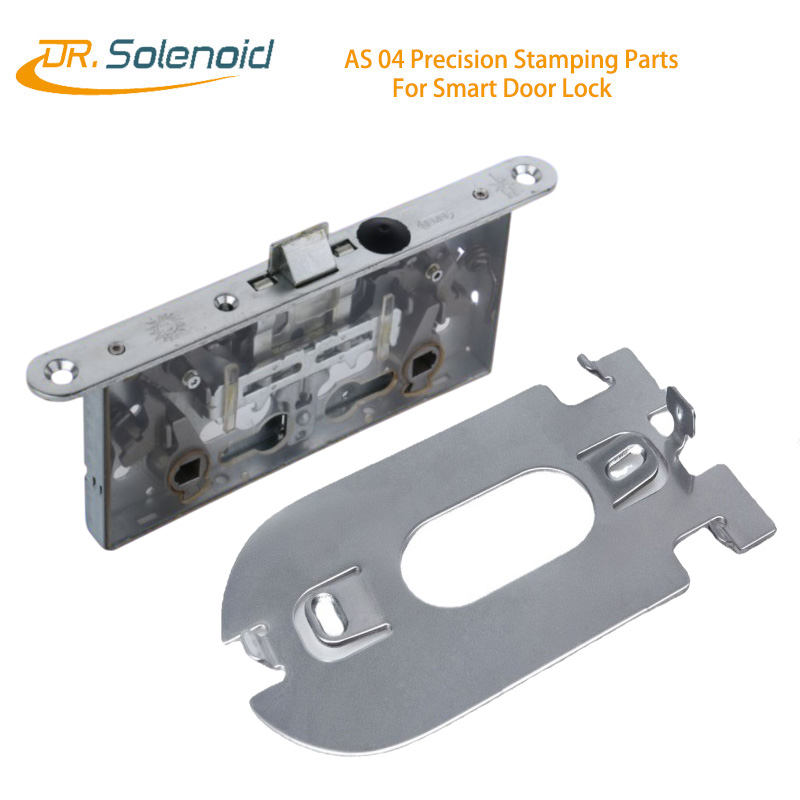


DL 04 Untersuchung der Rolle von Metallstanzteilen in der Entwicklung intelligenter Türschlosstechnologie
Grundlegende Informationen.
Teil 1: Werkstoffe für die Metallstanzung Magnetverriegelungen
1.1: Niedrigkohlenstoffstahl: Beispielsweise Q195, Q215, Q235 usw., sie weisen gute Plastizität und Stanzeigenschaften auf und sind relativ preiswert. Sie eignen sich für Magnetventil Metallstanzteile mit geringer Festigkeit verriegeln Anforderungenwie z. B. Magnetventilgehäuse, Abdeckungen usw.
1.2:Mittelkohlenstoffstahl: Beispielsweise kann Stahl der Güteklasse 45 nach entsprechender Wärmebehandlung eine höhere Festigkeit und Härte erreichen und wird häufig in Magnetverriegelungen eingesetzt, die bestimmte Festigkeitsteile erfordern, wie z. B. Verriegelungszungen, Verriegelungsschnallen usw.
1.3:Edelstahl: Werkstoffe wie beispielsweise 304, 316 usw. weisen eine gute Korrosionsbeständigkeit, Oxidationsbeständigkeit und Ästhetik auf und eignen sich für Magnetverriegelungsteile mit hohen Anforderungen an die Umweltverträglichkeit, wie z. B. Magnetverriegelungen, die im Freien eingesetzt werden, oder Magnetverriegelungs-Metallstanzteile in feuchten Umgebungen.
1.4Kupfer und Kupferlegierungen: Sie weisen eine gute elektrische und thermische Leitfähigkeit sowie Korrosionsbeständigkeit auf und lassen sich leicht verarbeiten und formen. Sie werden häufig in elektrischen Verbindungsteilen von Magnetventilen oder in Bauteilen eingesetzt, die eine gute Wärmeableitung erfordern, wie beispielsweise die Klemmenblöcke von Magnetspulen.
1,5:Aluminiumlegierung: Geringe Dichte, hohe Festigkeit, gute Korrosionsbeständigkeit und gute Verarbeitbarkeit können das Gewicht von Magnetventilen reduzieren und werden häufig in Magnetventilbauteilen eingesetzt, die Gewicht Anforderungen, wie beispielsweise die Gehäuse einiger tragbarer oder kleiner Magnetventile.
Teil 2: Häufige Probleme
2.1 Größen- und Formprobleme
Maßabweichungen: Unzureichende Werkzeugkonstruktion oder Fertigungsgenauigkeit führen zu Abweichungen zwischen den tatsächlichen Abmessungen des Stanzteils und den Sollabmessungen. Dies beeinträchtigt die Montage und die Funktion des Magnetverschlusses. Ist beispielsweise die Länge oder Breite der Verriegelungszunge ungenau, lässt sich die Verriegelungszunge möglicherweise nicht ordnungsgemäß in die Verriegelungsschließe einführen oder der Passspalt zur Verriegelungsschließe ist zu groß. Dadurch wird die Verriegelungssicherheit des Magnetverschlusses 3 verringert.
Unregelmäßige Form: Während des Stanzvorgangs können ungleichmäßiger Materialfluss oder eine unzweckmäßige Formstruktur zu Verformungen des Stanzteils führen, wie z. B. Verbiegen, Verdrehen usw. Dies beeinträchtigt nicht nur das Aussehen des Magnetventils, sondern kann auch zu Inkompatibilitäten in seiner inneren Struktur führen und die Montage erschweren.
2.2 Probleme mit der Oberflächenqualität
Grate: Ist der Stanzspalt zu groß, zu klein oder uneben und die Werkzeugkante abgenutzt, bilden sich Grate an der Kante des Stanzteils. Diese Grate beeinträchtigen nicht nur das Aussehen der Stanzteile des Magnetverschlusses, sondern können auch die Haut des Benutzers oder andere Gegenstände zerkratzen und sich sogar während des Gebrauchs lösen und in das Innere des Magnetverschlusses gelangen, wodurch dessen normale Funktion beeinträchtigt wird.
2.3 Kratzer und Abriebspuren: Während des Stanzprozesses können Kratzer auf der Oberfläche der Rohmaterialien entstehen. Auch während des Stanzens, der Handhabung, der Lagerung und anderer Arbeitsschritte kann die Reibung zwischen den Stanzteilen und der Form, den Anlagen oder anderen Objekten zu Oberflächenkratzern und Abrieb führen, wodurch die Integrität der Oberfläche beeinträchtigt und ihre Korrosionsbeständigkeit und Ästhetik verringert werden.
2.4 Oberflächenrost: Wenn das Material der Stanzteile nicht richtig ausgewählt oder die Oberflächenbehandlung nicht einwandfrei ist, werden die Stanzteile während des Gebrauchs leicht durch Umwelteinflüsse und Rost beeinträchtigt, was die Lebensdauer und das Aussehen des Magnetverschlusses beeinträchtigt.
2.5 Struktur- und Leistungsaspekte
Verformung und Verzug: Während des Stanzprozesses können Stanzteile aufgrund ungleichmäßiger Spannungsverteilung im Material oder ungeeigneter Prozessparameter verformt oder verzogen werden. Beispielsweise verzieht sich das Gehäuse des Magnetventils nach dem Stanzen, was die Montagegenauigkeit mit anderen Teilen beeinträchtigt und somit die Dichtleistung und sogar die Gesamtstabilität des Magnetventils verringert.
2.6 Risse und Brüche:
Qualitätsprobleme der Rohmaterialien, wie Verunreinigungen, Poren und andere Defekte, oder unsachgemäße Stanzprozesse, wie z. B. übermäßige Stanzkraft, zu kleiner Biegeradius usw., können zu Rissen oder sogar Brüchen in den Stanzteilen führen und die Sicherheit und Zuverlässigkeit von Magnetventilen ernsthaft beeinträchtigen.
2.7 Montageprobleme:
Eine unzweckmäßige Konstruktion von Stanzteilen, wie z. B. ungenaue Größe oder Position von Löchern und Schlitzen, führt zu einem lockeren Sitz oder zur Unfähigkeit, die Teile beim Zusammenbau von Magnetventilen ordnungsgemäß zu montieren, erhöht die Montageerschwernis, verringert die Produktionseffizienz und kann sogar die Gesamtleistung der Magnetventile beeinträchtigen.
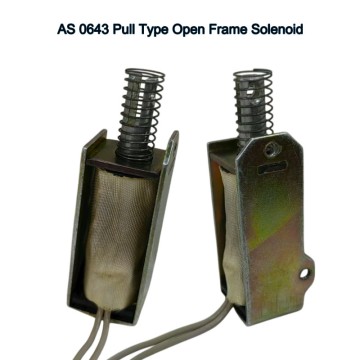
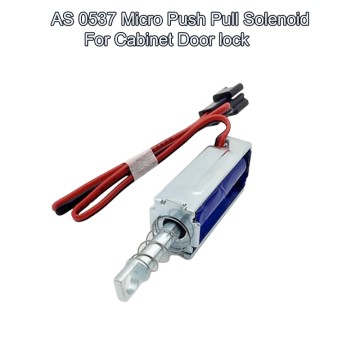
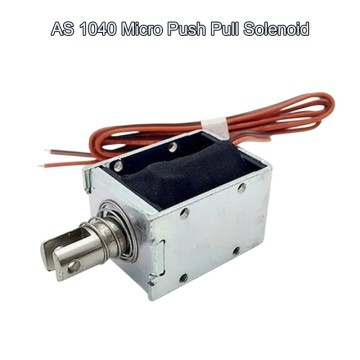
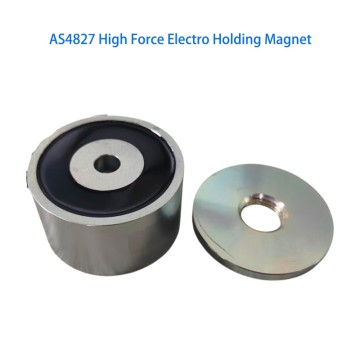
Produktdetaildiagramm
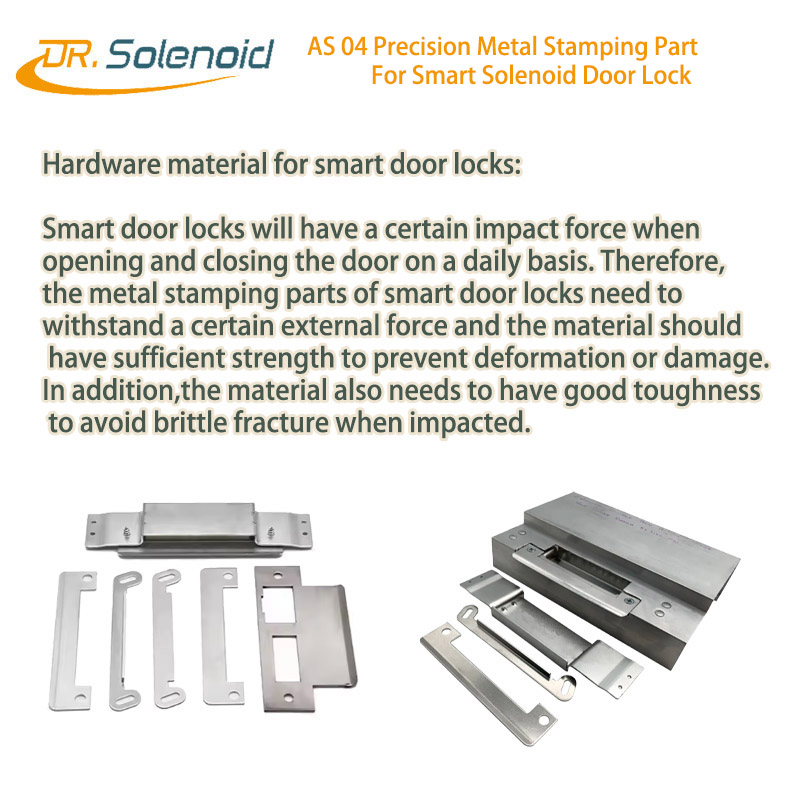
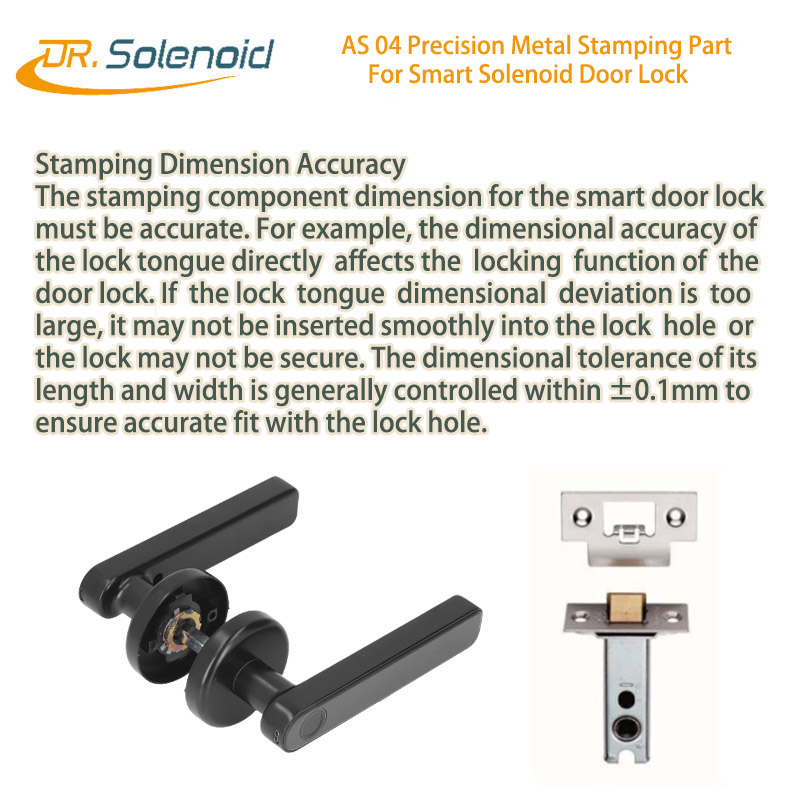
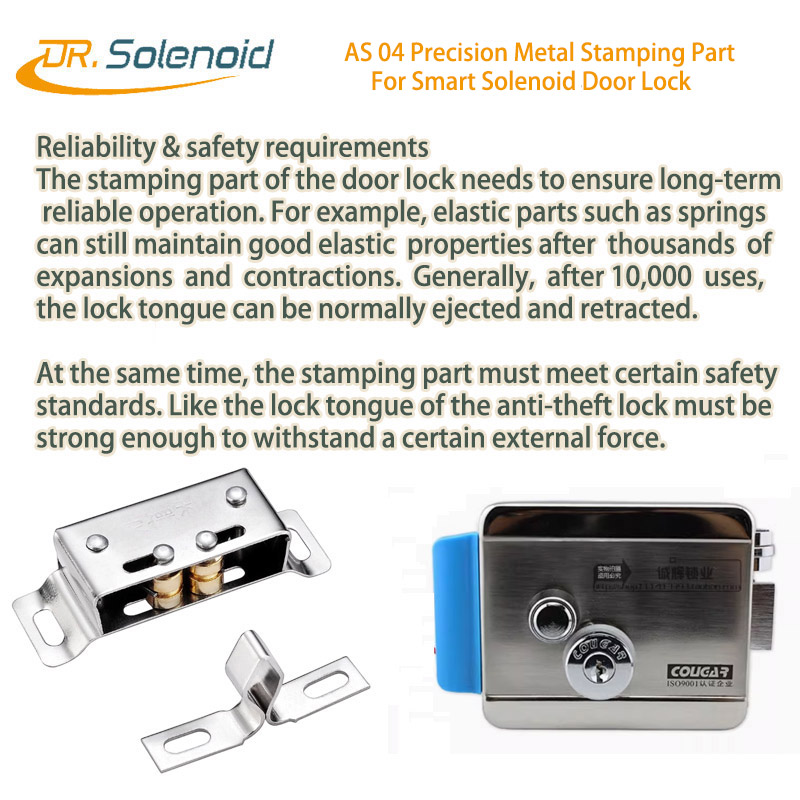


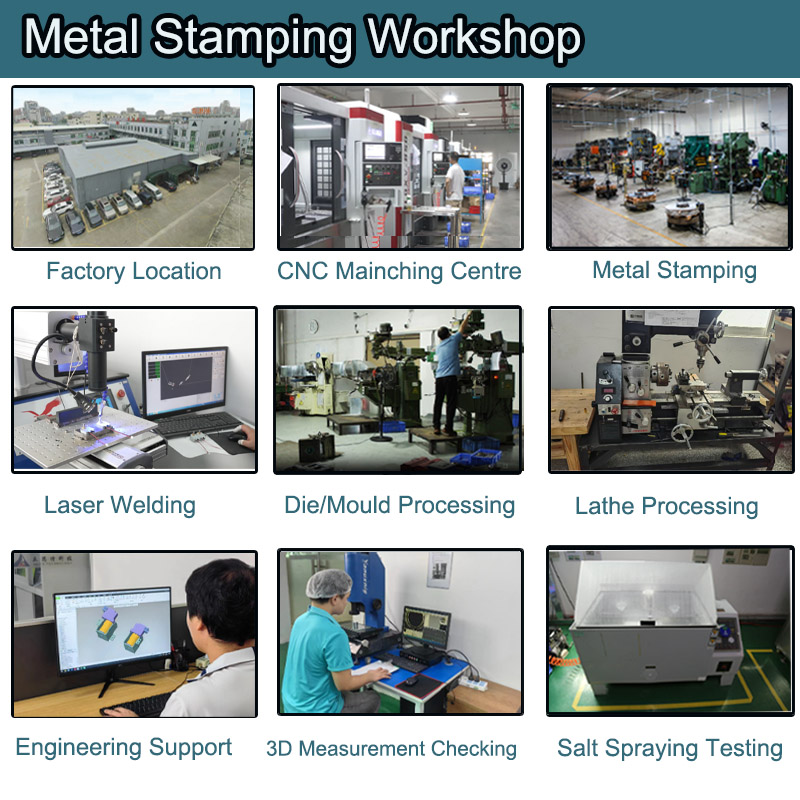
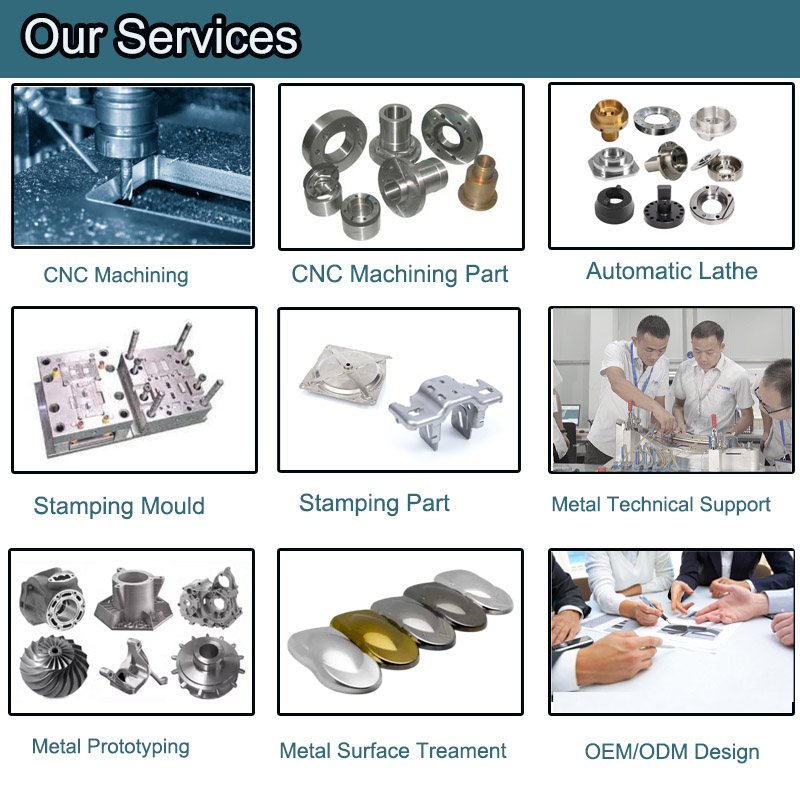
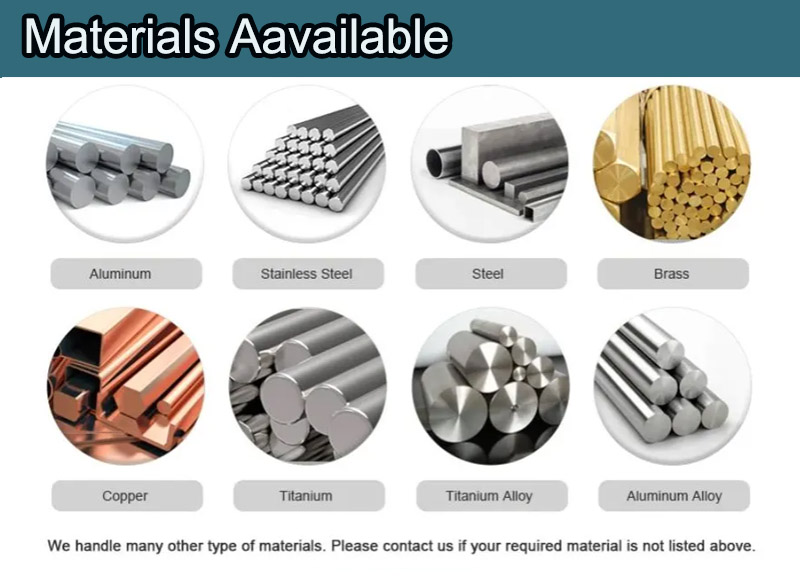
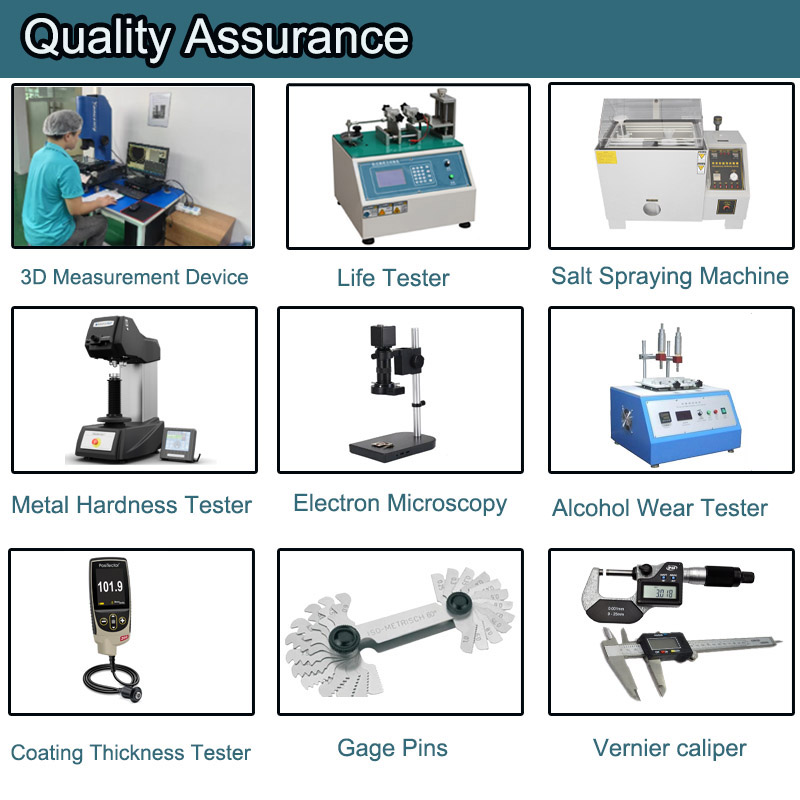

Frage 1: Welche Produktdienstleistungen bietet Ihre Metallstanzerei an?
Wir bieten umfassende Dienstleistungen im Bereich Metallstanzen, CNC-Bearbeitung und Fertigung von Stanzteilen – von der Prototypenherstellung über die Werkzeug- und Formenentwicklung bis hin zur Serienfertigung, Oberflächenbehandlung, Montage und Integration. Zusätzlich unterstützen wir alle unsere Stanzprojekte mit der hauseigenen Konstruktion und Fertigung von Folgeverbundwerkzeugen. Für Kunden, die vor der Serienproduktion einen Prototyp benötigen, bieten wir entsprechende Rapid-Prototyping-Services an.
Frage 2: Welches Material haben Sie auf Lager?
Wir fertigen üblicherweise Teile aus Kupfer, Edelmetallen und Eisenmetallen. Wir verarbeiten Kupfer, Messing, Phosphorbronze, Berylliumkupfer, Stahl, Edelstahl, Kohlenstoffstahl, Aluminium, verzinkten Stahl, Titan, Platin und weitere Metalle. Wir können die Teile auch mit selektiven Metallbeschichtungen herstellen.
Frage 3: Welche Qualitätskontrollmaßnahmen haben Sie implementiert, um bei jedem Projekt eine 100%ige Produktqualität zu gewährleisten?
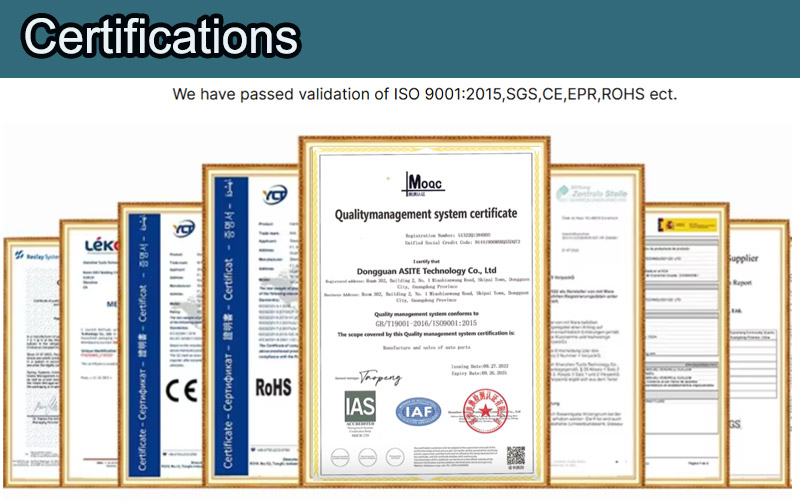
Wir setzen die Prozesse des Qualitätsmanagementsystems ISO 9001:2015 und unsere eigenen Technologien vollständig um, um die Qualität unserer Fertigungsteile sicherzustellen. Die Qualitätsprüfung erfolgt während des gesamten Produktionsprozesses gemäß den Richtlinien des ISO 9001-Qualitätshandbuchs. Zusätzlich verfügen wir über Inline- und Offline-Qualitätskontrollsysteme, die die Endkontrolle der Teile nach deren Fertigstellung durchführen. Unser Qualitätslabor und unser Ingenieurteam sind für die Durchführung von In-Prozess-Prüfungen, Fähigkeitsstudien und Qualitätsprüfungen vor Abschluss der Aufträge verantwortlich.
Frage 4: Entwirft und entwickelt Ihre Werkstatt Folgeverbundwerkzeuge für die Serienfertigung?
Ja. Unsere Werkstatt verfügt über eine Konstruktionsabteilung und eine Werkzeug- und Formenbauabteilung zur Konstruktion und Fertigung von Folgeverbundwerkzeugen für die Serienproduktion. Unsere Konstruktionsabteilung entwickelt Werkzeuge mithilfe von 3D- und CAD-Software, die die Produktion vor der eigentlichen Fertigung virtuell simuliert. Unser Ingenieurteam bietet Unterstützung bei der Werkzeugkonstruktion, um die Herstellung effektiver Teile und eine effiziente Produktion zu angemessenen Kosten zu gewährleisten. Unsere hauseigene Werkzeugabteilung fertigt die Folgeverbundwerkzeuge nach Spezifikation unter Einsatz hochpräziser und modernster Werkzeugmaschinen.
Frage 5: Welche Informationen benötigen Sie für ein Angebot?
A: Um Ihnen früher ein Angebot unterbreiten zu können, bitten wir Sie, uns die folgenden Informationen zusammen mit Ihrer Anfrage zukommen zu lassen.
1. Detaillierte Zeichnungen (STEP, CAD, SOLID Works, DXF, PDF)
2. Materialanforderungen (Edelstahl, SPCC, AL, SECC, SGCC)
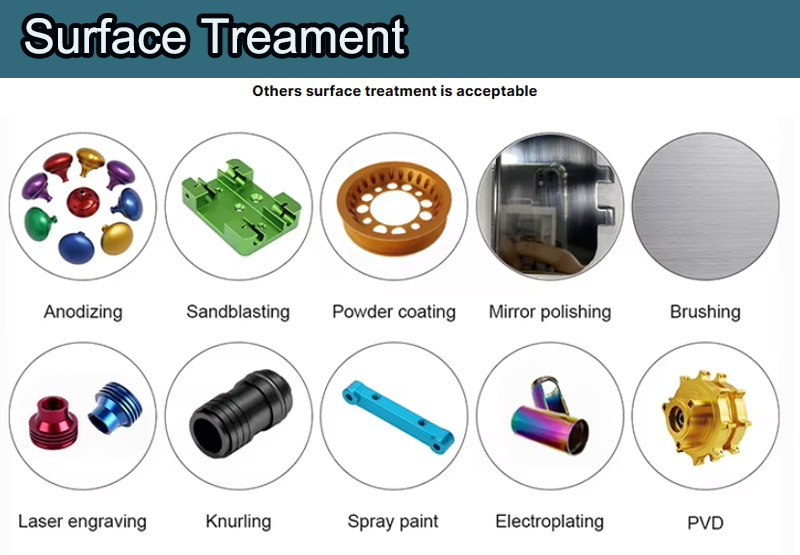
3. Oberflächenbehandlung (Pulverbeschichtung, Galvanisierung, Sandstrahlen, Polieren, Oxidieren, Bürsten usw.)
4. Menge (pro Bestellung/pro Monat/jährlich)
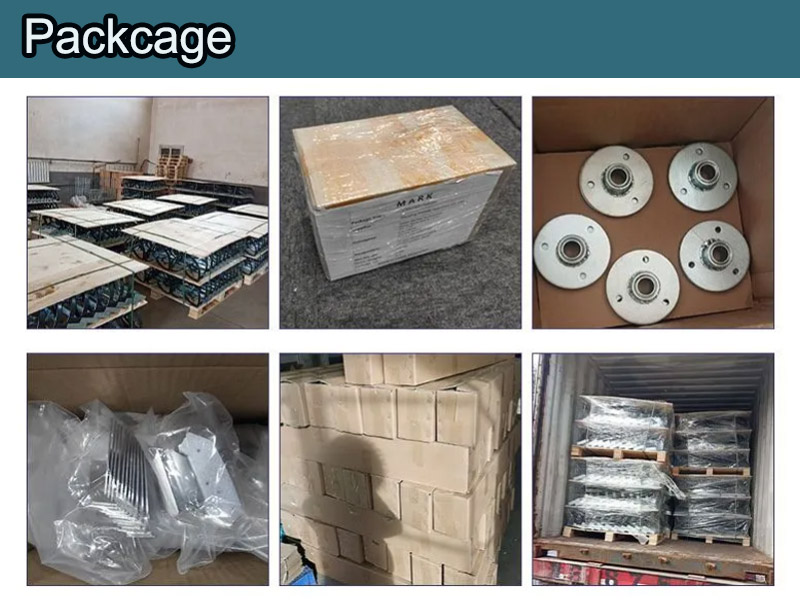
5. Besondere Wünsche oder Anforderungen, wie z. B. Verpackung, Lieferung, Etikettierung usw.
6. Nach Erhalt detaillierter Informationen (Ihrer 2D/3D-Zeichnungen oder Muster) erstellen wir Ihnen innerhalb von 2 bis 3 Werktagen ein Angebot.
Frage 6: Was sollen wir tun, wenn wir keine Zeichnungen haben?
A: Bitte senden Sie Ihr Muster an unser Werk, dann können wir es kopieren oder Ihnen bessere Lösungen anbieten. Bitte senden Sie uns Bilder oder Entwürfe mit den Maßen (Dicke, Länge, Höhe und Breite). Wenn Sie eine Bestellung aufgeben, wird für Sie eine CAD- oder 3D-Datei erstellt.
Frage 7: Wie lange ist die Lieferzeit für Muster oder Prototypen?
Muster: innerhalb von 10 Tagen.
Serienproduktion: innerhalb von 10-25 Tagen nach Anzahlung.
Express-Service verfügbar Beispiel: innerhalb von 10 Tagen.
Frage 8: Wie kann ich ein Muster erhalten?
1) Die Mustergebühr entfällt, sofern wir die Muster auf Lager haben; Sie müssen lediglich die Versandkosten übernehmen.
2) Für das Muster Ihres eigenen Designs müssen die Kosten für die Werkzeugerstellung übernommen werden. Die Musterproduktion dauert 5-7 Werktage nach Eingang der Erstellungskosten und Genehmigung der Maßzeichnung.
Frage 9: Welche Versandart wird verwendet?
Die meisten Waren wurden per internationalem Expressversand (z. B. DHL, UPS, FedEx, TNT) verschickt. Die Lieferzeit beträgt in der Regel 3–5 Werktage (Tür-zu-Tür-Service). Alternativ können wir den Versand auch per Seefracht organisieren.
Frage 10: Ich möchte unser Design geheim halten, können wir eine Geheimhaltungsvereinbarung unterzeichnen?
Selbstverständlich werden wir keine Kundendesigns anderen Personen zeigen oder präsentieren, wir können eine Geheimhaltungsvereinbarung unterzeichnen.
Frage 11: Wie lauten Ihre Zahlungsbedingungen?
Dia oder Werkzeug: 50 % Anzahlung, Restzahlung nach Musterfreigabe für die Serienproduktion.
Produkte: 50 % Anzahlung, Restzahlung vor Versand nach erfolgter Abnahme.