
Guía completa para el tratamiento y la prevención de rebabas en piezas de estampado metálico.
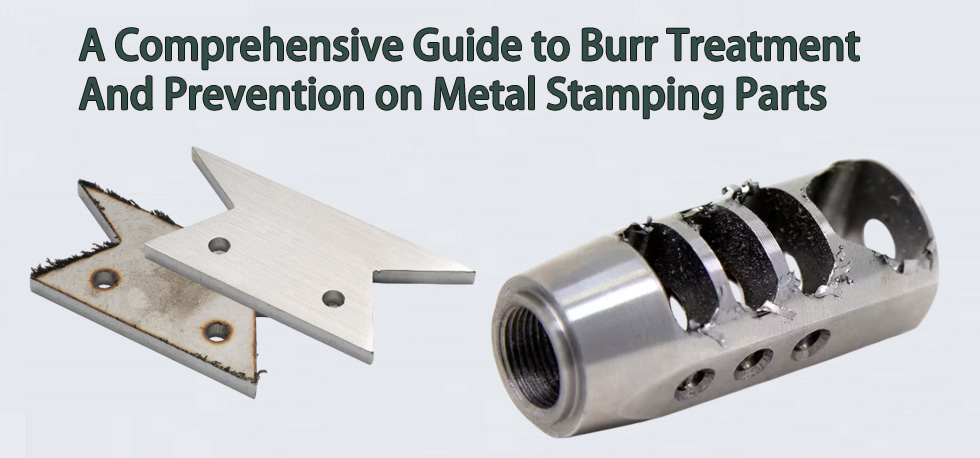
Rebabas generadas normalmente durante estampado de metalesLas rebabas son un factor crítico que afecta la calidad de las piezas, la precisión del ensamblaje y la seguridad operativa. La gestión y prevención científica de las rebabas es fundamental para la fabricación de precisión. A continuación, se resumen sistemáticamente las causas, los métodos de tratamiento y las medidas preventivas para las rebabas.
- La principal razón de la formación de rebabas
Las rebabas son el exceso de material que queda en la pieza metálica estampada después de la deformación plástica durante el corte. Las principales causas se pueden resumir en tres puntos:
Parámetros de corte incorrectos:
Velocidad de avance/profundidad de corte excesivas: Aumenta la presión entre la herramienta y la pieza de trabajo, provocando una deformación plástica excesiva del material.
La velocidad de corte es demasiado baja: puede provocar fácilmente un "corte por compresión" en lugar de un corte suave, produciendo así rebabas.
Herramientas en mal estado:
Desgaste o astillamiento de la herramienta: Un filo de corte desafilado no puede cortar limpiamente las fibras del metal, lo que provoca que el material se desgarre en lugar de cortarse.
Geometría incorrecta: Los ángulos incorrectos, como un ángulo de ataque demasiado pequeño (fuerzas de corte elevadas) o un ángulo de alivio demasiado grande (poca resistencia del filo), pueden favorecer la formación de rebabas.
Precisión de instalación insuficiente: Una altura incorrecta del centro de la herramienta modificará el ángulo de corte real y agravará la formación de rebabas.
Características del material y del proceso:
Alta ductilidad del material: Materiales como las aleaciones de aluminio y cobre son más susceptibles a la deformación plástica y a la formación de rebabas.
Mecanizado de características complejas: Al mecanizar escalones, roscas o caras frontales, a menudo se acumulan rebabas en las esquinas y los bordes debido a los cambios en la dirección de la fuerza de corte y la trayectoria de la herramienta.
- Métodos convencionales para eliminar rebabas
Seleccione el método apropiado en función de la escala de producción, la precisión de las piezas y el presupuesto:
- Eliminación manual
Método: Desbarbado manual utilizando herramientas como limas, papel de lija, raspadores, cepillos de alambre, etc.
Ventajas: Gran flexibilidad, no requiere equipos costosos, es adecuado para áreas complejas y de difícil acceso (por ejemplo, agujeros internos, ranuras) y para la producción de lotes pequeños y de gran variedad.
Desventajas: baja eficiencia, la calidad depende de la habilidad del operador, poca consistencia, alta intensidad de mano de obra y facilidad para dañar las piezas.
- Método de procesamiento mecánico (eficiente, estable, apto para la producción en masa)
Discos abrasivos/pulidores: Adecuados para desbarbar grandes superficies, como superficies cilíndricas externas y superficies planas. La combinación de discos abrasivos de diferentes granulometrías permite desbarbar y pulir simultáneamente.
Acabado por vibración/rotación: Las piezas se colocan en una máquina llena de material abrasivo, donde la vibración o la fricción rotacional eliminan las rebabas. Ideal para el procesamiento por lotes de piezas pequeñas y complejas; produce un acabado uniforme y sin rayones.
Desbarbado con chorro de agua a alta presión: Este método utiliza chorros de agua a presión extremadamente alta para eliminar las rebabas. Se trata de un proceso de trabajo en frío sin estrés térmico, lo que lo hace especialmente adecuado para cavidades internas, agujeros profundos y materiales difíciles de mecanizar, como el acero inoxidable o las aleaciones de titanio.
Desbarbado robótico automatizado: Integra robots industriales con herramientas de rectificado. La programación permite un mecanizado de alta precisión y consistencia. Este proceso es de 3 a 5 veces más eficiente que el trabajo manual y resulta ideal para industrias exigentes como la automotriz y la aeroespacial.
- Método de tratamiento químico (preciso, sin estrés y que protege la exactitud)
El grabado químico consiste en sumergir la pieza en una solución química específica. Las rebabas, debido a su mayor superficie, se disuelven preferentemente. Este método es adecuado para eliminar rebabas micrométricas de piezas de precisión (por ejemplo, rodamientos y microsensores) sin causar daños mecánicos.
Desbarbado electroquímico (ECM): La pieza actúa como ánodo en un electrolito; una corriente continua de bajo voltaje disuelve selectivamente las rebabas mediante acción electroquímica. Esta técnica ofrece una precisión extremadamente alta y tasas de eliminación controlables (normalmente de 0,01 a 0,1 mm), lo que la hace idónea para piezas de alto valor, como válvulas hidráulicas y boquillas de inyectores de combustible. Sin embargo, se requiere un electrolito específico y el coste del equipo es relativamente elevado.
- Medidas fundamentales: medidas de prevención de rebabas
Prevenir la formación de rebabas en su origen es más económico y eficaz que tratarlas posteriormente.
Optimizar los parámetros de corte:
Ajuste los parámetros en función de las propiedades del material: para materiales dúctiles como el aluminio, aumente la velocidad de corte; para materiales frágiles como el hierro fundido, reduzca la velocidad de avance.
Mediante pruebas de corte, podemos encontrar el rango óptimo de parámetros para un "corte sin rebabas" que equilibre la eficiencia y la calidad.
Mejorar las condiciones de las herramientas:
Usar herramientas de alta calidadUtilice herramientas de carburo con recubrimientos resistentes al desgaste (por ejemplo, recubrimientos de TiN o AlTiN).
Mantén tus herramientas afiladas: Revisa tus herramientas con regularidad y reemplaza las desgastadas de inmediato.
Optimice la geometría de la herramienta: aumente adecuadamente el ángulo de ataque para reducir la fuerza de corte y reduzca el ángulo de deflexión principal para mejorar la estabilidad del corte.
Optimizar procesos y diseños:
Optimización del diseño: Evite los bordes afilados; incorpore redondeos o chaflanes al diseño.
Optimización de procesosPlanifique racionalmente la secuencia de procesamiento. Por ejemplo, al tornear un eje escalonado, mecanice primero la parte de mayor diámetro y luego la de menor diámetro para evitar rebabas de extrusión en el escalón.
Mayor precisión en la sujeción: Garantiza que la pieza de trabajo quede fijada de forma segura para reducir las vibraciones y los movimientos durante el mecanizado.
Resumen
La gestión de las rebabas en las piezas torneadas es un proyecto sistemático.
Seleccione el método de tratamiento: Los métodos manuales, mecánicos o químicos deben seleccionarse de forma flexible en función del volumen de producción, la complejidad de la pieza y los requisitos de precisión.
Tendencias futuras: El proceso de desbarbado está evolucionando hacia la automatización (robots), la inteligencia artificial (reconocimiento mediante visión artificial) y la fabricación ecológica (materiales respetuosos con el medio ambiente).
Principios fundamentales: Adherirse siempre al principio de "primero la prevención, después el tratamiento" y mejorar fundamentalmente la calidad del producto y la eficiencia de la producción optimizando la tecnología de procesamiento.
Acerca del perfil de la empresa Dr. Solenoid
Dr. Solenoid es un fabricante profesional de solenoides y proveedor de servicios de mecanizado de precisión en metal, especializado en mecanizado de hardware, mecanizado CNC y torneado. Ofrecemos soluciones de mecanizado de alta calidad para piezas torneadas, estampadas, resortes, moldes y una variedad de piezas personalizadas. Le invitamos a que nos contacte para cualquier consulta.