
Guide complet du traitement et de la prévention des bavures sur les pièces métalliques embouties
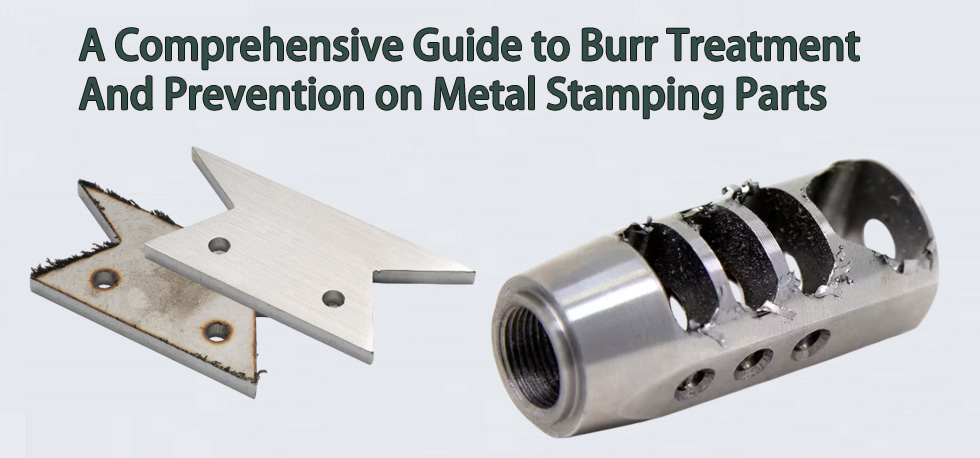
Bavures normalement générées pendant estampage de métauxLes bavures constituent un facteur critique qui influe sur la qualité des pièces, la précision d'assemblage et la sécurité des opérations. Leur gestion et leur prévention scientifiques font partie intégrante de la fabrication de précision. Le tableau suivant résume de manière systématique les causes, les méthodes de traitement et les mesures préventives relatives aux bavures.
- La principale raison de la formation de bavures
Les bavures sont des excédents de matière restant sur la pièce métallique emboutie après déformation plastique lors de la découpe. Les principales causes peuvent être résumées en trois points :
Paramètres de coupe incorrects :
Vitesse d'avance/profondeur de coupe excessive : augmente la compression entre l'outil et la pièce, provoquant une déformation plastique excessive du matériau.
La vitesse de coupe est trop faible : elle peut facilement conduire à une « coupe par pression » au lieu d'un cisaillement régulier, produisant ainsi des bavures.
Outils en mauvais état :
Usure ou écaillage de l'outil : un tranchant émoussé ne peut pas cisailler proprement les fibres métalliques, ce qui provoque un déchirement du matériau plutôt qu'une coupe.
Géométrie incorrecte : des angles incorrects, tels qu’un angle de coupe trop faible (forces de coupe élevées) ou un angle de dépouille trop important (faible résistance du tranchant), peuvent favoriser la formation de bavures.
Précision d'installation insuffisante : une hauteur de centre d'outil incorrecte modifiera l'angle de coupe réel et aggravera la formation de bavures.
Caractéristiques des matériaux et des procédés :
Ductilité élevée du matériau : les matériaux tels que les alliages d’aluminium et de cuivre sont plus susceptibles à la déformation plastique et à la formation de bavures.
Caractéristiques d'usinage complexes : lors de l'usinage de marches, de filetages ou de faces d'extrémité, des bavures s'accumulent souvent aux angles et aux arêtes en raison des changements de direction de la force de coupe et de la trajectoire de l'outil.
- méthodes d'ébavurage courantes
Sélectionnez la méthode appropriée en fonction de l'échelle de production, de la précision des pièces et du budget alloué :
- Suppression manuelle
Méthode : Ébavurage manuel à l'aide d'outils tels que limes, papier de verre, grattoirs, brosses métalliques, etc.
Avantages : Grande flexibilité, pas besoin d'équipement coûteux, convient aux zones complexes et difficiles d'accès (par exemple, trous internes, rainures) et à la production en petites séries et à grande variété.
Inconvénients : faible rendement, qualité dépendante des compétences de l’opérateur, faible régularité, forte intensité de travail et risque d’endommager les pièces.
- Méthode de traitement mécanique (efficace, stable, adaptée à la production de masse)
Meules à rectifier/polir : Adaptées à l’ébavurage de grandes surfaces, telles que les surfaces cylindriques externes et les surfaces planes. L’utilisation de meules de grains différents permet un ébavurage et un polissage simultanés.
Finition par vibration/trimage : les pièces sont placées dans une machine remplie de média abrasif, où les vibrations ou le frottement rotatif éliminent les bavures. Idéal pour le traitement en série de petites pièces complexes, ce procédé produit une finition uniforme et sans rayures.
Ébavurage par jet d'eau haute pression : cette méthode utilise des jets d'eau à très haute pression pour éliminer les bavures. Il s'agit d'un procédé d'usinage à froid, sans contrainte thermique, ce qui le rend particulièrement adapté aux cavités internes, aux trous profonds et aux matériaux difficiles à usiner tels que l'acier inoxydable ou les alliages de titane.
Ébavurage robotisé automatisé : intégration de robots industriels et d’outils de rectification. La programmation permet un usinage de haute précision et constant. Ce procédé est 3 à 5 fois plus efficace que le travail manuel et est idéal pour les industries exigeantes telles que l’automobile et l’aérospatiale.
- Méthode de traitement chimique (précise, sans stress et préservant l'exactitude)
Le décapage chimique consiste à immerger la pièce dans une solution chimique spécifique. Les bavures, du fait de leur grande surface, sont dissoutes en priorité. Cette méthode est adaptée à l'élimination des bavures micrométriques sur des pièces de précision (roulements, microcapteurs, etc.) sans les endommager mécaniquement.
Ébavurage électrochimique (ECM) : la pièce sert d’anode dans un électrolyte ; un courant continu de basse tension dissout sélectivement les bavures par action électrochimique. Cette technique offre une précision extrêmement élevée et des vitesses d’enlèvement contrôlables (généralement de 0,01 à 0,1 mm), ce qui la rend adaptée aux pièces de grande valeur telles que les vannes hydrauliques et les injecteurs de carburant. Cependant, elle nécessite un électrolyte spécifique et le coût de l’équipement est relativement élevé.
- Mesures fondamentales : mesures de prévention des bavures
Prévenir les bavures à la source est plus économique et efficace que de les traiter après coup.
Optimiser les paramètres de coupe :
Ajustez les paramètres en fonction des propriétés du matériau : pour les matériaux ductiles comme l’aluminium, augmentez les vitesses de coupe ; pour les matériaux fragiles comme la fonte, réduisez les vitesses d’avance.
Grâce à des essais de coupe, nous pouvons trouver la plage de paramètres optimale de « coupe sans bavures » qui équilibre efficacité et qualité.
Améliorer les conditions d'outillage :
Utiliser outils de haute qualitéUtilisez des outils en carbure avec des revêtements résistants à l'usure (par exemple, revêtements TiN, AlTiN).
Maintenez un tranchant impeccable : vérifiez régulièrement vos outils et remplacez rapidement ceux qui sont usés.
Optimiser la géométrie de l'outil : augmenter de manière appropriée l'angle de dépouille pour réduire la force de coupe et réduire l'angle de déviation principal pour améliorer la stabilité de coupe.
Optimiser les processus et les conceptions :
Optimisation du design : Évitez les arêtes vives ; intégrez des congés ou des chanfreins dans le design.
Optimisation des processusPlanifiez rationnellement la séquence d'usinage. Par exemple, lors du tournage d'un arbre étagé, usinez d'abord la partie de plus grand diamètre, puis celle de plus petit diamètre, afin d'éviter les bavures d'extrusion au niveau de l'étai.
Précision de serrage améliorée : assure une fixation sécurisée de la pièce à usiner afin de réduire les vibrations et les mouvements pendant l’usinage.
Résumé
La gestion des bavures sur les pièces de tour est un projet systématique.
Sélection de la méthode de traitement : Les méthodes manuelles, mécaniques ou chimiques doivent être sélectionnées avec souplesse en fonction du volume de production, de la complexité des pièces et des exigences de précision.
Tendances futures : L'ébavurage évolue vers l'automatisation (robots), l'intelligence (reconnaissance par vision industrielle) et la fabrication écologique (médias respectueux de l'environnement).
Principes fondamentaux : Toujours adhérer au principe « prévenir d’abord, traiter ensuite » et améliorer fondamentalement la qualité des produits et l’efficacité de la production en optimisant les technologies de traitement.
Profil de l'entreprise Dr. Solenoid
Dr. Solenoid est un fabricant professionnel de solénoïdes et un prestataire de services d'usinage de précision métallique spécialisé dans l'usinage de pièces métalliques, l'usinage CNC et le tournage. Nous proposons des solutions d'usinage de haute qualité pour les pièces tournées, les pièces embouties, les ressorts, les moules et une variété de pièces sur mesure. N'hésitez pas à nous contacter pour toute question ou discussion.