
Défauts de qualité courants des pièces métalliques embouties et solutions : un guide complet
Le marché actuel de l'emboutissage métallique est extrêmement concurrentiel, tant en Chine qu'à l'étranger. Lors du choix de produits d'emboutissage, les consommateurs ne se contentent plus de considérer un prix raisonnable ; la qualité est également primordiale. Les défauts de qualité des pièces embouties affectent non seulement l'apparence des produits, mais aussi leur résistance à la corrosion et leur durée de vie. Or, l'emboutissage métallique engendre inévitablement divers défauts. En tant que fabricant professionnel de pièces embouties depuis 2007, nous vous proposons de découvrir ci-dessous les défauts les plus courants, leurs causes et les solutions pour les identifier.
Partie 1 : Défauts de qualité courants de l'emboutissage des métaux et leurs causes
1.1 Dimension et tolérance
Les dimensions de la pièce métallique emboutie présentent des écarts au niveau des dimensions, de la position et de la forme des trous, une épaisseur irrégulière et des tolérances non conformes aux exigences du cahier des charges.
Analyse des causes : Les dimensions réelles de la pièce emboutie s’écartent du plan de conception et dépassent les tolérances spécifiées. Les causes peuvent être : surproduction du moule, usure ou mauvais positionnement de la matrice d’emboutissage, rebond du matériau (notamment pour les aciers à haute résistance et les alliages d’aluminium), rigidité insuffisante de la presse à emboutir ou mauvais parallélisme du coulisseau. Ces problèmes peuvent être dus à une précision de fabrication du moule insuffisante, à son usure, à des variations d’épaisseur du matériau, à des paramètres d’emboutissage inadaptés, etc. Par exemple, après une utilisation prolongée du moule, l’usure peut entraîner un agrandissement de l’empreinte, ce qui provoque un dépassement des tolérances dimensionnelles de la pièce emboutie.
1.2 : Défauts de surface
Parmi les principaux défauts, on note les rayures, les éraflures, les bavures et l'aspect peau d'orange.
Causes : La surface de la matrice d'emboutissage est rugueuse ou le tranchant est émoussé ; lubrification insuffisante ou présence d'impuretés ; le revêtement de surface du matériau se détache (comme la couche de zinc).
Rayures : Des rayures apparaissent à la surface des pièces embouties, principalement en raison de la présence de corps étrangers sur la surface du moule, d'une rugosité de surface du moule non conforme aux exigences, ou de frottements causés par le glissement relatif entre le matériau et le moule pendant le processus d'emboutissage.
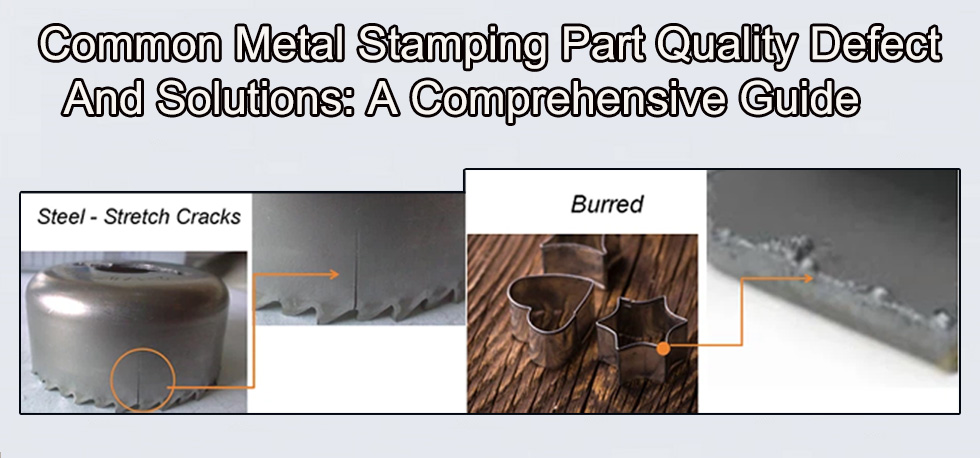
Fissures : Des fissures apparaissent en surface ou à l'intérieur des pièces embouties. Cela peut être dû à une ténacité insuffisante du matériau, à un processus d'emboutissage inadéquat (vitesse d'emboutissage trop élevée, nombre d'emboutissages excessif), à un rayon d'angle du moule trop petit, etc. Lorsque le matériau est soumis à une contrainte excessive pendant l'emboutissage, dépassant sa limite de résistance, des fissures se forment.
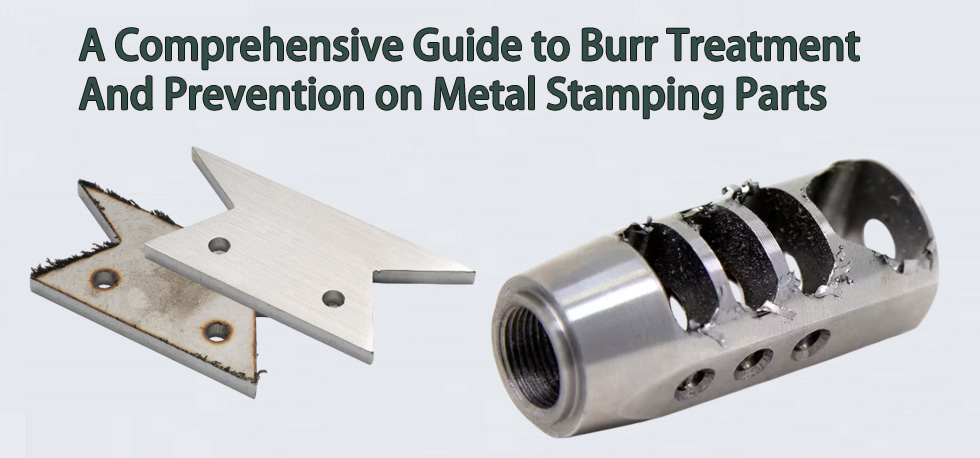
Bavures : Des bavures apparaissent sur les bords des pièces embouties, généralement dues à l’usure du tranchant de la matrice ou à un écartement des lames trop important ou trop faible. Lorsque le tranchant est usé, il n’est plus affûté et des bavures se forment lors de l’emboutissage. Si l’écartement des lames est inadéquat, le matériau ne se casse pas correctement lors du cisaillement, ce qui entraîne la formation de bavures.
1.3. Déformation de surface (gauchissement, distorsion)
On observe des défauts de planéité, des bords ondulés et des angles déformés. La forme des pièces embouties ne correspond pas à la forme prévue et présente des distorsions, des gauchissements et des déformations. Ces défauts sont dus à une conception de moule inadéquate, à des propriétés de matériau hétérogènes, à des paramètres d'emboutissage inappropriés et à une séquence d'emboutissage incorrecte. Si le matériau est soumis à une force inégale lors de l'emboutissage, cela favorise les gauchissements et les déformations.
Causes :Libération inégale des contraintes dans le matériau ; répartition inappropriée de la force de serrage, etc. ; agencement inadéquat du processus entraînant une accumulation de contraintes.
1.4. Fissuration et plissement de la surface des pièces embouties
Des fissures apparaissent à la base des pièces embouties, ainsi que des plis sur les bords des brides. Causes possibles : allongement insuffisant ou faible fluidité du matériau ; rapport d’emboutissage trop élevé (par exemple, un rapport profondeur/diamètre supérieur à 2,5) ; force de maintien de la tôle trop faible (plis) ou trop élevée (fissurations). La forme des pièces embouties ne correspond pas à la forme prévue, et des distorsions, des gauchissements et des déformations se produisent. Les causes possibles incluent une conception de moule inadaptée, des propriétés de matériau non homogènes, des paramètres d’emboutissage inappropriés et une séquence d’emboutissage incorrecte.
Si le matériau est soumis à une force inégale pendant le processus d'estampage, il est facile de provoquer des déformations.
1.5. Bavures
La hauteur de la bavure du bord de poinçonnage dépasse la tolérance (> 0,1 mm). Causes : L'écart entre le poinçon et la matrice est inadéquat (trop grand ou trop petit) ;
Le tranchant est usé ou ébréché. Des bavures apparaissent sur le bord de la pièce emboutie, généralement dues à l'usure du tranchant de la matrice ou à un écartement trop important ou trop faible de ce tranchant.
Une fois le tranchant usé, celui-ci n'est plus affûté et des bavures se forment lors de l'estampage ; et si l'écartement du tranchant n'est pas approprié, le matériau ne se cassera pas normalement lors du cisaillement, formant ainsi des bavures.
1.6. Épaisseur irrégulière :
L'épaisseur ou le taux d'amincissement de la paroi latérale ou du coin de la pièce emboutie est supérieur à 30 %.
Cela peut être dû à un blocage du flux de matière (rayon du moule trop petit) et à une lubrification insuffisante entraînant un frottement excessif.
1.7 Problèmes liés aux spécifications de performance des matériaux
Dureté non conforme aux exigences : La dureté des pièces embouties dépasse ou est inférieure à la plage spécifiée. Cela peut être dû à une dureté inadéquate du matériau ou à un contrôle insuffisant de l’écrouissage lors de l’emboutissage. Par exemple, lors de l’emboutissage à froid, le matériau subit un écrouissage par déformation plastique. Si cet écrouissage est trop important, la dureté des pièces embouties augmente et leur ténacité diminue. ◦ Ténacité insuffisante du matériau : Les pièces embouties sont sujettes à la rupture fragile en service. Cela peut être dû à une ténacité insuffisante du matériau ou à une diminution de sa ténacité lors de l’emboutissage. Par exemple, un emboutissage à froid excessif modifie la structure cristalline du matériau, ce qui réduit sa ténacité.
1.8 : Problèmes de qualité internes du diamètre/moule
Défauts structurels internes : Les pièces embouties peuvent présenter des défauts structurels tels que des porosités, des inclusions et des ségrégations, affectant leurs propriétés mécaniques et leur fiabilité. La porosité et les inclusions se forment généralement lors de la fusion du matériau, tandis que la ségrégation est due à une composition hétérogène lors de la solidification. Contraintes résiduelles : L’emboutissage génère des contraintes résiduelles dans le matériau. Si ces contraintes sont trop importantes, elles peuvent entraîner des déformations, des fissures et d’autres problèmes lors des opérations de transformation ou d’utilisation ultérieures. Par exemple, lors du soudage de pièces présentant des contraintes résiduelles, la superposition de ces dernières et des contraintes de soudage peut provoquer des fissures dans la zone de soudure.
Partie 2 : Solutions aux défauts des commentaires :
2.1. Problèmes de précision dimensionnelle
Ajouter des guides ou des broches de positionnement de précision au moule ;
Utiliser une conception de compensation du retour élastique (simulation CAE pour optimiser le profil)
Vérifiez régulièrement le parallélisme et le tonnage de la presse à poinçonner.
Étude de cas : La position du trou du support en acier inoxydable est décalée → Utilisez plutôt un moule à insert en carbure, et la durée de vie est multipliée par 5.
2.2 Défauts de surface •
Polir le moule à Ra0,2μm ou moins, chromage ou traitement TD ;
Utiliser une huile de marquage volatile (telle qu'une huile d'ester) ;
Pré-nettoyer le matériau (dégraisser, dépoussiérer).
Étude de cas : Pièces en aluminium rayées → Utiliser à la place une plaque de pression en nylon.
2.3 : Déformation de la forme
Ajouter un processus de mise en forme (forte pression de 0,05 à 0,1 mm) ;
Utiliser un système de contrôle de la force de maintien de la cartouche multipoint (tel qu'un patin servo-hydraulique) ;
Optimiser la direction de la disposition (ajuster dans le sens du laminage du matériau).
Étude de cas : Déformation de la tôle → Ajouter une structure de pré-cintrage à angle négatif au moule.
2.4. Fissuration et plissement
Vérifiez les étapes du dessin (par exemple, dessin initial à 60 %, mise en forme secondaire) ;
Augmenter le rayon de la matrice (R≥4t, t est l'épaisseur du matériau) ;
Utiliser le formage à chaud (200~400℃) pour l'acier à haute résistance.
Étude de cas : Fissures au fond d'un cylindre profond → Ajouter un processus de recuit intermédiaire.
2.5. Contrôle des bavures
Ajuster l'écart de 8 à 12 % de l'épaisseur du matériau (la plus petite valeur est utilisée pour l'acier doux) ;
Affûtez régulièrement le dé (vérifiez-le toutes les 50 000 perforations) ;
Utiliser une technologie de découpage de précision (porte-flan en forme de V + force anti-poussée).
Cas : Bavure sur la borne en cuivre → Utiliser plutôt un obturateur à espace nul.
2.6. Amincissement partiel
Optimiser la disposition des nervures de dessin et équilibrer le flux de matière ;
Vaporiser localement un lubrifiant à haute viscosité (tel qu'une pâte de graphite) ;
Utilisez des matériaux avec une meilleure ductilité (tels que SPCC→SPCE).
2.7 Problèmes de performance des matériaux :
Analysez les causes des problèmes liés aux matériaux, remplacez les matériaux par différents, puis trouvez les causes.
2.8 : Problèmes de qualité internesVérifiez les spécifications et les normes des moules concernés.
Partie 3 : Prévention des défauts
3.1 . Phase de conception : Utilisez un logiciel de CAO (tel qu'AutoForm) pour simuler l'écoulement du matériau, le retour élastique et la répartition des contraintes. Évitez les angles vifs (il est recommandé que l'angle R soit égal à 3 fois l'épaisseur du matériau).
3.2. Contrôle du processus : Élaborer une procédure opérationnelle standard (POS) pour spécifier la plage de paramètres tels que la force et la vitesse du serre-flan. ◦ Inspection de la première pièce à l'échelle 1 (à l'aide d'un scanner 3D pour comparer les modèles numériques).
3.3 Entretien des moisissures :Établissez un registre de durée de vie des moules et remplacez régulièrement les pièces d'usure (telles que les poinçons et les manchons de guidage). Utilisez une technologie de revêtement (telle que le revêtement TiAlN pour améliorer la résistance à l'usure).
3.4. Gestion des matériaux :Contrôler rigoureusement les performances des matériaux entrants (essai de traction, tolérance d'épaisseur ±0,02 mm). ◦ Stocker séparément les différents lots de matériaux afin d'éviter tout mélange.
Partie 4 : Tableau de dépannage rapide pour les problèmes courants
| Défaut | mesures d'urgence | Solution |
| Décalage des trous, usure des goupilles de positionnement, précision d'avance | remplacer la goupille | étape d'alimentation ajustée |
| Bavures sur les bords, matrice sale ou usée | réduction temporaire de l'écart | outillage ou matrices, polissage ou modification manuelle |
| Le côté est fissuré | Augmentez le rayon et appliquez de la graisse | Vérifiez si le rayon de la matrice et la lubrification sont suffisants. |
| Planéité hors tolérance Force de maintien de la pièce uniforme | régler la hauteur de l'éjecteur | équilibre de l'éjecteur Ajouter un processus de mise en forme |
| problèmes de performance des matériaux | Vérifiez les spécifications et remplacez-les par des neuves. | vérifier le nouveau matériau et effectuer les tests conformément aux spécifications. |
Partie 5 : Conclusion
Lorsque des problèmes de qualité et des défauts apparaissent sur les pièces embouties, il est impératif de procéder à une analyse approfondie des causes, d'identifier les défauts associés et de formuler une solution pratique. Par ailleurs, il est essentiel de consigner avec précision les étapes de production et de transmettre les informations relatives aux points clés afin d'éviter leur réapparition. Ceci garantit le bon déroulement du processus d'emboutissage et améliore l'efficacité de la production. Cet article présente les problèmes courants, leurs causes, ainsi que les mesures de prévention et de résolution. qualité Défauts d'emboutissage. Si vous souhaitez trouver une usine de développement de matériel expérimentée pour développer votre projet d'emboutissage, veuillez nous contacter. contact Notre équipe commerciale est maintenant à votre disposition. Nos équipes et nos ingénieurs vous fourniront des solutions détaillées et des calendriers de projet adaptés.