
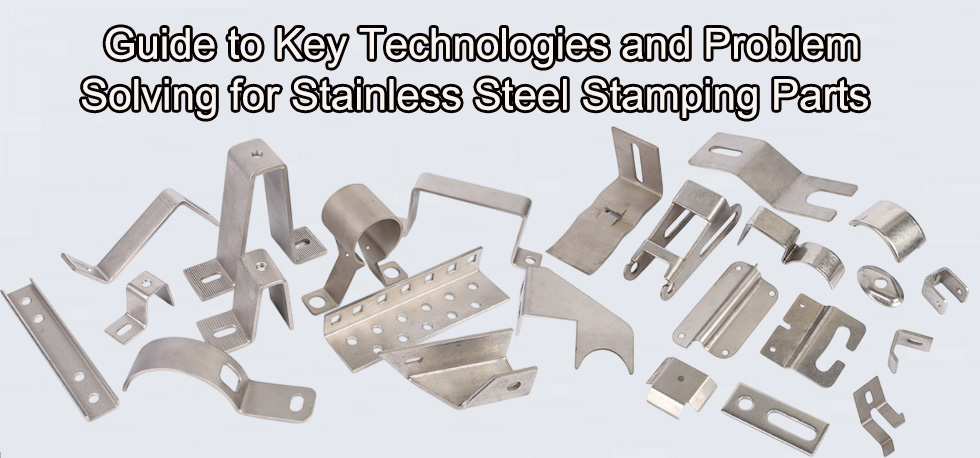
Guide des technologies clés et de la résolution des problèmes liés aux pièces embouties en acier inoxydable
Ccontenu:
Chapitre 1 : Problèmes importants et solutions dans l'emboutissage de l'acier inoxydable
1.1 C'est la substance qui provoque le retour élastique.
1.2 La conception du moule doit être très précise.
1.3 Trouver un équilibre entre le traitement thermique et les besoins en résistance
1.4. Usure du moule fixée
1.5. L'importance de choisir le bon lubrifiant d'emboutissage
Chapitre 2 Problèmes courants et solutions pour l'emboutissage de l'acier inoxydable
2.1. Rayures ou abrasions sur la surface
2.2. Fissures survenant lors du moulage
2.3. Le matériau adhère ou se fixe au moule (emboîtement).
Chapitre 3. Pour résumer
Chapitre 4. FAQ sur l'emboutissage de pièces en acier inoxydable
Grâce à leur résistance à la corrosion, leur robustesse et leur esthétique, les pièces embouties en acier inoxydable sont largement utilisées dans la quincaillerie, l'électronique, l'électroménager, l'automobile et le matériel médical. En revanche, l'acier inoxydable est très dur, possède une forte élasticité et s'écrouit fortement, ce qui complexifie le processus de formage.
Cet article présente une analyse technique complète des principaux problèmes, des aspects importants et des méthodes courantes pour les résoudre dans la fabrication de pièces embouties en acier inoxydable.
Chapitre 1. Problèmes importants et solutions dans estampage de l'acier inoxydable
1.1. C'est la substance qui provoque le retour élastique.
L'acier inoxydable, comme le 304, d'une dureté d'environ 187 HB, possède une limite d'élasticité très élevée. Il a tendance à reprendre sa forme initiale après formage, ce qui réduit sa précision dimensionnelle.
Répondre
Utilisez une compensation du retour élastique ou une compensation de la flexion excessive lors de la conception d'un moule.
Nous utilisons la simulation CAE pour prévoir l'ampleur du rebond.
Augmentez la pression sur le porte-flanc pour réduire les déchets.
Pour réduire la concentration des contraintes et le retour élastique, augmentez le rayon des angles du moule.
1.2. La conception du moule doit être très précise.
Comme l'acier inoxydable peut reprendre sa forme initiale et durcir lorsqu'il est travaillé, les moules destinés à ce matériau doivent être plus précis et plus durables que ceux destinés à l'acier à faible teneur en carbone.
Répondre
(1) Utilisé pour compenser les rebonds
Prévoir une marge pour la compensation des cavités de moulage.
Pour les formes difficiles à réaliser, on utilise des moules progressifs pour modifier la forme petit à petit.
(2) Utilisé pour modifier la forme lors du traitement thermique
Si les pièces doivent être chauffées :
Il faut s'attendre à ce que le moule rétrécisse ou se déforme et que ses proportions changent au besoin.
Pour maintenir la forme stable, utilisez des goupilles de positionnement ou des structures de retenue.
Un moule de redressage/calibrage est utilisé pour une seconde correction après le traitement thermique.
1.3. Trouver un équilibre entre le traitement thermique et les besoins en résistance
Certaines pièces en acier inoxydable doivent être plus dures, mais le traitement thermique peut entraîner leur déformation ou leur rupture.
Répondre
Répond aux besoins généraux en matière de force :
Choisissez de l'acier d'emboutissage profond 304DQ ou 304DDQ et ne le traitez pas thermiquement.
Utilisation : Lorsque vous avez besoin de plus de force
Tout d'abord, il est estampé, puis chauffé à basse température.
Après traitement thermique, utiliser des moules d'étalonnage pour corriger toute déformation.
1.4. Usure du moule fixée
L'acier inoxydable est robuste et dur, ce qui usera rapidement le tranchant et la surface profilée.
Répondre
(1) Choix du matériau du moule
Utilisez des carbures comme le YG8 ou
Acier rapide (HSS, comme le W18Cr4V)
Le traitement de nitruration est effectué pour obtenir une dureté de HV800 ou supérieure.
(2) Maintenir les bords et les surfaces en bon état
Affûtez et polissez souvent la lame pour qu'elle reste tranchante.
Évitez que les bords ne s'émoussent, ce qui peut créer des bavures, des rayures et des déchirures.
1.5. L'importance de choisir le bon lubrifiant d'emboutissage
Le coefficient de frottement élevé de l'acier inoxydable le rend plus susceptible de s'user, de se rayer et de se fissurer.
Lubrifiant recommandé
Huile d'emboutissage profond en acier inoxydable composite soufre-chlore
Le soufre forme une couche protectrice et lubrifiante.
Chlore : Possède d'excellentes propriétés pour supporter des pressions extrêmes.
Utilisez une huile à haute viscosité (comme du 100#) pour créer un revêtement d'huile stable pour les matériaux épais ou l'emboutissage profond.
Veuillez choisir une huile d'emboutissage facile à nettoyer si les pièces doivent être nettoyées après leur fabrication.
Chapitre 2.2. Problèmes courants et solutions pour l'emboutissage de l'acier inoxydable
2.1. Rayures ou abrasions sur la surface
raison
La moisissure présente une mauvaise finition de surface.
Contamination de la surface du matériau
Lubrification insuffisante
Répondre
Polir la cavité du moule jusqu'à une rugosité de 0,2 μm ou moins.
Avant d'estampiller le matériau, nettoyez la surface.
Ajoutez plus d'huile de tamponnage
Installez les patins de pression en polyuréthane pour réduire la friction.
2.2. Fissures survenant lors du moulage
raison
Le matériau ne présente pas une ductilité suffisante.
Le rayon du moule est trop petit.
Dessiner trop vite
Répondre
Utilisez un acier inoxydable à haute ductilité, comme l'acier inoxydable austénitique 304.
Le rayon du moule doit être R ≥ 5t, où t est l'épaisseur du matériau.
Réduisez la vitesse du moulage à 50 mm/s ou moins.
2.3. Le matériau adhère à ou se fixe à le moule (imbriquées)
raison
différence de viscosité du lubrifiant
Nettoyage de moisissures qui n'est pas correct
Le matériau adhère à la surface du moule
Répondre
Les matériaux fins fonctionnent mieux avec des huiles à faible viscosité, tandis que les matériaux épais fonctionnent mieux avec des huiles à haute viscosité.
Optimisation du jeu du moule : Jeu unilatéral = 1,05–1,1 t Le chromage de la surface du moule le rend moins collant.
Chapitre 3. En résumé
Éléments importants qui affectent la qualité de l'emboutissage Pour fabriquer des pièces embouties en acier inoxydable de haute qualité, il est nécessaire de contrôler précisément les qualités des matériaux et la conception du processus.
✔ Dureté élevée → Meilleure résistance à l'usure du moule
✔ Une rigidité élevée signifie une compensation et un contrôle de processus de haute précision.
L'écrouissage permet d'optimiser la vitesse, la lubrification et le rayon de courbure. Le polissage et le nettoyage du système de lubrification sont indispensables pour obtenir un état de surface de haute qualité. Les fabricants ne peuvent garantir une régularité de moulage, une précision dimensionnelle élevée et une excellente qualité de surface que si la conception du moule, les propriétés des matériaux et les paramètres de processus sont parfaitement adaptés.
Chapitre 4. FAQ sur l'emboutissage de pièces en acier inoxydable
4.1. Qu'est-ce que l'estampage avec de l'acier inoxydable ?
L'emboutissage de l'acier inoxydable permet de donner forme à des feuilles d'acier inoxydable en pièces spécifiques grâce à des matrices et des presses. Ce procédé comprend le poinçonnage, le découpage, le pliage, l'emboutissage profond, le gaufrage et le façonnage.
4.2. Quel type d'acier inoxydable est souvent utilisé pour l'estampage ?
Voici quelques exemples de notes courantes :
Les aciers inoxydables SS304 et 304L sont les types les plus courants et sont très résistants à la corrosion.
L'acier inoxydable SS316 / 316L présente une meilleure résistance à la corrosion (milieu marin, médical).
L'acier inoxydable SS301 est très résistant et convient parfaitement aux pièces à ressort.
L'acier inoxydable SS430 est un acier ferritique facile à façonner et moins coûteux.
4.3 Qu'est-ce qui rend l'emboutissage de l'acier inoxydable plus difficile que l'emboutissage de l'acier au carbone ?
L'acier inoxydable possède :
Plus de dureté
grand retour élastique
Forte inclination à travailler dur
Plus de friction à la surface
Ces éléments rendent plus difficile la gestion de la presse, la lubrification des outils et leur bon fonctionnement.
4.4. Comment rendre l'emboutissage de l'acier inoxydable moins élastique ?
Augmenter la précision du rayon de courbure
Utiliser les procédures de surcintrage
Utilisez des matrices plus résistantes.
Choisissez des matériaux qui ne s'écrouissent pas autant ou optimisez le recuit.
Veillez à utiliser la bonne quantité d'huile et à ajuster la vitesse de la presse.
4.5. Quels types de méthodes de production peuvent être utilisés pour l'estampage de l'acier inoxydable ?
Estampage progressif
Dessin profond
découpage fin
Découpe laser et formage secondaire
Cintrage par CNC
Estampillage pour transfert
4.6 Quelles sont les utilisations courantes des pièces en acier inoxydable estampées ?
Appareils ménagers (ustensiles de cuisine, supports)
Dispositifs à usage médical
Pièces détachées pour voitures
Électronique (boîtiers et compartiments pour batteries)
Machines utilisées dans l'industrie
Clips et fixations pour ressorts
4.7. Quels types de traitements de surface peuvent être appliqués aux pièces en acier inoxydable estampées ?
Ébavurage et polissage
Terminez par un polissage ou un miroir.
sablage
Passivation
électropolissage
Brossage (avec une finition effilée)
4.8. Quel niveau de tolérance peut-on atteindre ?
Tolérances d'emboutissage courantes :
Pour les pièces embouties courantes, ±0,05–0,1 mm
±0,01–0,03 mm pour des pièces micro-estampées de précision (en fonction de l'épaisseur et de l'outillage)
4.9. De quelles informations avez-vous besoin pour obtenir un prix pour l'emboutissage de l'acier inoxydable ?
La plupart du temps, les fournisseurs ont besoin des informations suivantes pour établir un devis :
Croquis 2D (PDF, DXF)
Modèle 3D (STP, STEP, IGES)
Qualité et épaisseur du matériau
Exigences relatives au traitement de surface
Nombre estimé de commandes
Besoins particuliers en matière d'emballage ou d'inspection
4.10. L'acier inoxydable doit-il être chauffé avant ou après l'estampage ?
Par moments.
Recuit : nécessaire pour l'emboutissage profond afin d'alléger la pièce.
Soulagement du stress : Aide à prévenir les déformations.
Traitement avec une solution : pour les pièces qui sont propres à un usage alimentaire ou médical
4.11. Comment éviter que l'acier inoxydable ne se raye lors de l'estampage ?
Déposez un film protecteur
Rendre la surface de la matrice plus dure et plus lisse
Utilisez le type d'huile approprié
Tirez le meilleur parti de l'empilage et de la manutention des pièces
Après l'estampage, ébavurez.
4.12. Est-il possible d'emboutir profondément de l'acier inoxydable ?
Oui. L'acier inoxydable (en particulier le 304/316) peut être utilisé pour l'emboutissage profond, mais il peut nécessiter :
Huiles à fort pouvoir lubrifiant
Plusieurs étapes du dessin
Recuit au milieu
Rayon de matrice optimisé
4.13. Qu'est-ce qui provoque l'apparition de bavures sur les pièces en acier inoxydable estampées ?
Voici quelques explications courantes :
matrices usées ou molles
jeu de matrice incorrect
vitesse de pressage rapide
Variation de l'épaisseur du matériau
Solution : rectifier ou remplacer les matrices, modifier le jeu ou utiliser un découpage fin.