
金属プレス加工部品のバリ処理と予防に関する包括的なガイド
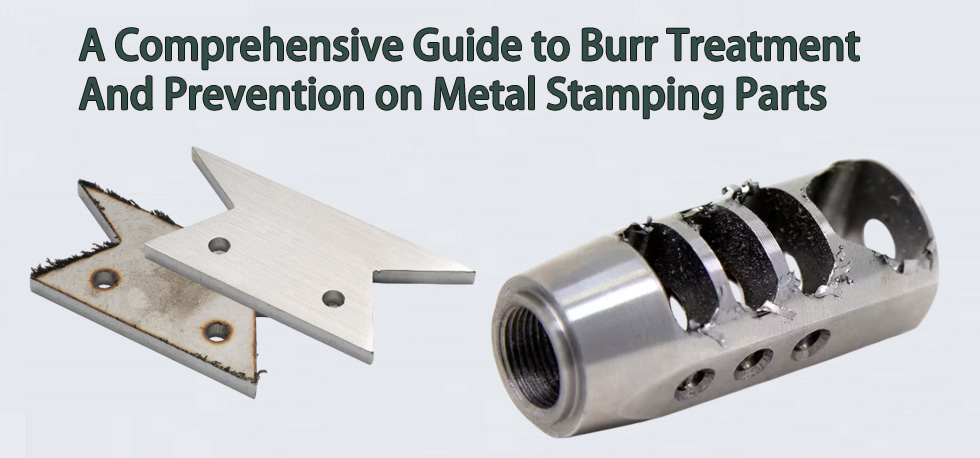
バリは通常、 金属プレス加工バリは、部品の品質、組み立て精度、および作業の安全性に影響を与える重要な要素です。バリを科学的に管理し、防止することは、精密製造において不可欠です。以下では、バリの原因、処理方法、および予防策を体系的にまとめます。
- バリ形成の主な原因
バリとは、金属プレス加工部品の切削加工時に塑性変形によって生じる余分な材料のことです。主な原因は、以下の3点に集約されます。
不適切な切断パラメータ:
送り速度や切削深さが過剰だと、工具と工作物の間の圧力が増大し、材料の塑性変形が過剰になります。
切断速度が低すぎると、スムーズなせん断ではなく「押しつぶし切断」になりやすく、バリが発生しやすくなります。
状態の悪い工具:
工具の摩耗または欠け:切れ味の鈍い刃先では金属繊維をきれいに切断できず、切断するのではなく材料が引き裂かれてしまう。
不適切な形状:すくい角が小さすぎる(切削抵抗が大きい)または逃げ角が大きすぎる(刃先の強度が低い)など、角度が不適切だと、バリの発生を促進する可能性があります。
取り付け精度が不十分:工具の中心高さが不正確だと、実際の切削角度が変化し、バリの発生を悪化させます。
材料およびプロセス特性:
材料の延性が高い:アルミニウムや銅合金などの材料は、塑性変形やバリの発生を起こしやすい。
複雑な加工特性:段差、ねじ山、端面を加工する際、切削力の方向や工具経路の変化により、角や縁にバリが蓄積することがよくあります。
- 一般的なバリ取り方法
生産規模、部品精度、および予算に基づいて、適切な方法を選択してください。
- 手動削除
方法:やすり、サンドペーパー、スクレーパー、ワイヤーブラシなどの工具を使用して手動でバリ取りを行う。
利点:高い柔軟性、高価な設備が不要、複雑で手の届きにくい場所(例:内部の穴、溝)や、少量多品種生産に適している。
欠点:効率が低い、品質が作業者のスキルに左右される、一貫性に欠ける、労働強度が高い、部品の損傷を引き起こしやすい。
- 機械加工法(効率的、安定、大量生産に適している)
研削・研磨ホイール:円筒状の外面や平面など、広い面積のバリ取りに適しています。粒度の異なる研削ホイールを組み合わせることで、バリ取りと研磨を同時に行うことができます。
振動研磨/タンブル研磨:研磨材が充填された機械に部品をセットし、振動または回転摩擦によってバリを除去します。小型で複雑な部品のバッチ処理に最適で、均一で傷のない仕上がりを実現します。
高圧水ジェットバリ取り:この方法は、極めて高圧の水ジェットを用いてバリを除去します。熱応力のない冷間加工プロセスであるため、内部空洞、深穴、ステンレス鋼やチタン合金などの加工が困難な材料に特に適しています。
ロボットによる自動バリ取り:産業用ロボットと研削工具を統合します。プログラミングにより、高精度で安定した加工が可能になります。このプロセスは手作業に比べて3~5倍効率的で、自動車や航空宇宙などの高度な加工が求められる業界に最適です。
- 化学処理方法(精密でストレスフリー、精度を維持)
化学エッチングとは、部品を特定の化学溶液に浸漬する処理方法です。バリは表面積が大きいため、優先的に溶解されます。この方法は、精密部品(ベアリングやマイクロセンサーなど)からミクロンサイズのバリを機械的損傷を与えることなく除去するのに適しています。
電気化学的バリ取り(ECM):部品を電解液中の陽極として用い、低電圧の直流電流によって電気化学作用でバリを選択的に除去します。この技術は極めて高い精度と制御可能な除去速度(通常0.01~0.1mm)を実現できるため、油圧バルブや燃料噴射ノズルなどの高付加価値部品に適しています。ただし、専用の電解液が必要であり、装置コストも比較的高額です。
- 基本的な対策:バリ防止対策
バリの発生源でそれを防ぐ方が、後から対処するよりも経済的で効果的です。
切断パラメータを最適化する:
材料特性に基づいてパラメータを調整します。アルミニウムのような延性のある材料の場合は切削速度を上げ、鋳鉄のような脆い材料の場合は送り速度を下げます。
試し切りを行うことで、効率と品質のバランスが取れた最適な「バリのない切断」パラメータの範囲を見つけることができます。
工具の状態を改善する:
使用 高品質のツール耐摩耗性コーティング(例:TiN、AlTiNコーティング)を施した超硬工具を使用してください。
切れ味を鋭く保つ:工具は定期的に点検し、摩耗したものは速やかに交換する。
工具形状を最適化する:切削抵抗を低減するためにすくい角を適切に大きくし、切削安定性を向上させるために主たるみ角を小さくする。
プロセスと設計を最適化する:
設計の最適化:鋭利なエッジを避け、フィレットや面取りを設計に取り入れる。
プロセス最適化加工順序を合理的に計画する。例えば、段付きシャフトを旋削加工する場合、段差部分に押し出しバリが発生するのを避けるため、まず直径の大きい部分を加工し、次に直径の小さい部分を加工する。
クランプ精度の向上:加工中の振動や動きを軽減するために、ワークピースを確実に固定します。
まとめ
旋盤加工部品のバリ処理は、体系的なプロジェクトである。
処理方法の選択:生産量、部品の複雑さ、精度要件に基づいて、手動、機械的、または化学的方法を柔軟に選択する必要があります。
今後の動向:バリ取りは、自動化(ロボット)、インテリジェンス(マシンビジョン認識)、グリーン製造(環境に優しい素材)へと発展していくでしょう。
基本原則:常に「予防第一、治療第二」の原則を遵守し、加工技術を最適化することで製品の品質と生産効率を根本的に向上させる。
Dr. Solenoid社について 会社概要
Dr. Solenoidは、ソレノイドの専門メーカーであり、金属精密加工サービスプロバイダーとして、ハードウェア加工、CNC加工、旋盤加工を専門としています。旋削加工部品、プレス加工部品、スプリング、金型、その他様々なカスタム部品に対し、高品質な加工ソリューションを提供しています。お問い合わせやご相談をお待ちしております。