
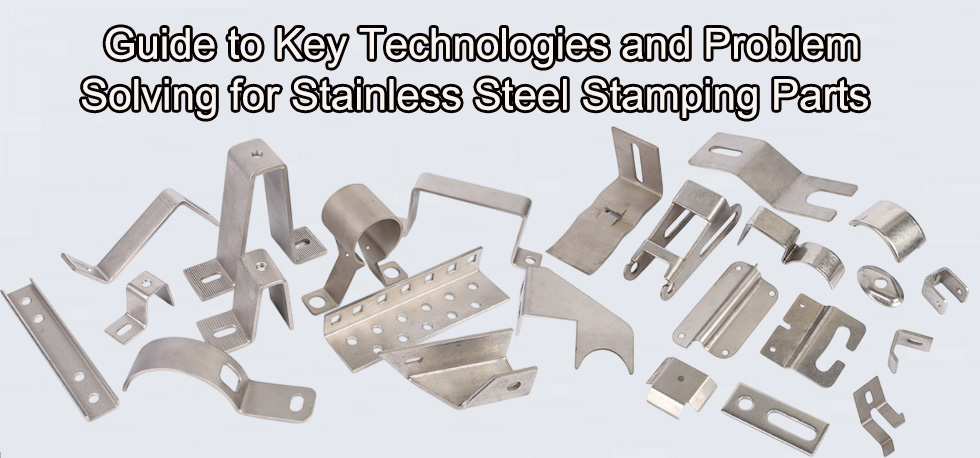
ステンレス鋼プレス加工部品の主要技術と問題解決に関するガイド
Cコンテンツ:
第1章:ステンレス鋼プレス加工における重要な問題点と解決策
1.1 その物質が反発力を引き起こす。
1.2 金型設計は非常に精密でなければならない
1.3 熱処理と強度要求のバランスを見つける
1.4. 固定された金型摩耗
1.5. 適切なプレス加工用潤滑剤を選ぶことの重要性
第2章 ステンレス鋼プレス加工における一般的な問題点とその解決策
2.1. 表面の傷や擦り傷
2.2. 成形中に発生するひび割れ
2.3. 材料が金型に付着または結合する(かみ合う)
第3章 総括する
第4章 ステンレス鋼プレス加工部品に関するよくある質問
ステンレス鋼のプレス加工品は、錆びにくく、強度が高く、見た目も良いため、ハードウェア、電子機器、電気製品、自動車部品、医療機器などに広く使用されています。一方、ステンレス鋼は非常に硬く、スプリングバックが大きく、加工硬化も著しいため、成形加工が難しくなります。
この記事では、ステンレス鋼プレス加工における主な問題点、重要な側面、そしてそれらを解決するための一般的な方法について、技術的な観点から包括的に解説します。
第1章 重要な問題と解決策 ステンレス鋼のプレス加工
1.1. その物質が反発力を引き起こす。
硬度が約187HBの304ステンレス鋼などは、非常に高い降伏強度を持つ。そのため、成形後に元の形状に戻りやすく、寸法精度が低下する傾向がある。
答え
金型を設計する際には、スプリングバック補正または過曲げ補正を使用してください。
CAEシミュレーションを用いて、どの程度の反発が起こるかを予測します。
無駄を減らすために、ブランクホルダーにもっと圧力をかけてください。
応力集中とスプリングバックを低減するには、金型のコーナー半径を大きくしてください。
1.2. 金型設計は非常に精密でなければならない
ステンレス鋼は加工時に元の形状に戻ったり硬化したりする性質があるため、ステンレス鋼用の金型は低炭素鋼用の金型よりも精度が高く、耐久性も高い必要がある。
答え
(1)リバウンドを補うために使われる
金型キャビティ補正のための余裕を持たせてください。
成形が難しい形状の場合、プログレッシブ成形金型を使用して、形状を少しずつ変化させていきます。
(2)熱処理中に形状を変えるために使用する
部品を加熱する必要がある場合:
型は必要に応じて収縮したり歪んだりして、その形状が変わる可能性があります。
形状を安定させるために、位置決めピンまたは拘束構造を使用してください。
熱処理後の2回目の補正には、矯正/校正用金型が使用されます。
1.3. 熱処理と強度要件のバランスを見つける
ステンレス鋼部品の中には、より高い硬度が求められるものもあるが、熱処理によって曲がったり割れたりする可能性がある。
答え
一般的な強度ニーズを満たします。
304DQまたは304DDQの深絞り用鋼材を選択し、熱処理は行わないでください。
使用方法:より強い力が必要な時
まず刻印を施し、その後低温で加熱する。
熱処理後、校正用金型を使用して歪みを修正します。
1.4. 固定された金型摩耗
ステンレス鋼は丈夫で硬いため、刃先や曲面がすぐに摩耗してしまう。
答え
(1)金型材料の選定
YG8などの炭化物を使用するか、
高速度鋼(HSS、例えばW18Cr4V)
窒化処理は、HV800以上の硬度を得るために行われます。
(2)縁や表面を良好な状態に保つ
刃を研いで磨くことで、切れ味を保つことができます。
刃先が鈍くなると、バリや傷、裂け目が生じる可能性があるため、刃先を常に良好な状態に保ってください。
1.5. 適切なプレス加工用潤滑剤を選ぶことの重要性
ステンレス鋼は摩擦係数が高いため、摩耗したり、傷がついたり、ひび割れたりしやすい。
推奨潤滑剤
硫黄塩素複合ステンレス鋼製の深絞り油
硫黄は保護と潤滑の役割を果たす層を形成する。
塩素:非常に高い圧力に耐える優れた特性を持つ
厚い材料や深絞り加工には、高粘度オイル(100番など)を使用して安定した油膜を形成してください。
部品の製造後に洗浄が必要な場合は、洗浄しやすいプレス油をお選びください。
第2章 2. ステンレス鋼プレス加工における一般的な問題点と解決策
2.1. 表面の傷や擦り傷
理由
金型の表面仕上げが悪い。
材料表面の汚染
潤滑油が不足している
答え
金型キャビティの表面粗さを0.2μm以下に研磨する。
材料に刻印する前に、表面をきれいにしてください。
スタンピングオイルをさらに追加する
摩擦を軽減するために、ポリウレタン製の圧力プレートパッドを取り付けてください。
2.2. 成形中に発生するひび割れ
理由
材料の延性が不十分です
金型半径が小さすぎる。
絵を描くのが速すぎる
答え
304オーステナイト系ステンレス鋼のような、延性に優れたステンレス鋼を使用してください。
金型の半径はR ≥ 5tでなければならない。ここでtは材料の厚さである。
成形速度を50mm/秒以下に下げてください。
2.3. 材料が付着または接着する 型 (連動)
理由
潤滑油の粘度のばらつき
正しくないカビ除去
材料が金型の表面に付着する
答え
粘度の低いオイルには粘度の低い材料が適しており、粘度の高いオイルには粘度の高い材料が適している。
金型クリアランスの最適化:片側クリアランス=1.05~1.1t 金型の表面にクロムメッキを施すと、粘着性が低下します。
第3章。まとめると
プレス加工の品質に影響を与える重要な事項 高品質のステンレス鋼プレス加工品を作るには、材料の品質とプロセス設計を正確に管理する必要があります。
✔ 高硬度 → 金型摩耗に対する耐性が向上
✔ 高い剛性は、高精度な補償とプロセス制御を意味します。
加工硬化とは、速度、潤滑、半径を最大限に活用することです。実行すべき事項のリスト 高品質な表面仕上げのためには、潤滑システムの研磨と洗浄が必要です。金型設計、材料品質、プロセスパラメータがすべて適切に調整されている場合にのみ、メーカーは一貫した成形一貫性、高い寸法精度、優れた表面品質を実現できます。
第4章 ステンレス鋼プレス加工部品に関するよくある質問
4.1. ステンレス鋼のプレス加工とは何ですか?
ステンレス鋼のプレス加工は、金型とプレス機を用いてステンレス鋼板を特定の形状に成形する加工法である。これには、打ち抜き、ブランキング、曲げ加工、深絞り加工、エンボス加工、成形加工が含まれる。
4.2. プレス加工にはどのような種類のステンレス鋼がよく使用されますか?
一般的な成績評価基準は以下のとおりです。
SS304と304Lは最も一般的なタイプで、耐腐食性に非常に優れています。
SS316/316Lは耐食性に優れています(船舶、医療分野向け)
SS301は非常に強度が高く、バネ部品に適しています。
SS430はフェライト系のステンレス鋼で、成形しやすく、価格も安い。
4.3 ステンレス鋼のプレス加工が炭素鋼のプレス加工よりも難しいのはなぜですか?
ステンレス鋼には以下の特徴があります。
硬度が高い
大きな反発力
努力を惜しまない強い傾向
表面の摩擦が増加
これらの要因によって、プレス機の操作、工具への潤滑、そして工具の動作がより困難になる。
4.4. ステンレス鋼のプレス加工における弾力性を低下させるにはどうすればよいか?
曲げ半径をより正確にする
過度に曲げる場合の手順を使用する
より強度のある金型を使用してください
加工硬化の少ない材料を選ぶか、焼きなまし処理を最適化する。
適切な量のオイルを使用し、プレス機の速度を調整してください。
4.5. ステンレス鋼のプレス加工にはどのような製造方法が用いられますか?
プログレッシブダイスタンピング
深彫り
精密ブランキング
レーザー切断および二次成形
CNCによる曲げ加工
転写用スタンプ
4.6 プレス加工されたステンレス鋼部品の一般的な用途にはどのようなものがありますか?
家庭用電化製品(キッチン用品、ブラケットなど)
医療用機器
自動車部品
電子機器(バッテリー用ケースおよび筐体)
産業で使用される機械
バネ用クリップと留め具
4.7. プレス加工されたステンレス鋼部品には、どのような表面処理を施すことができますか?
バリ取りとタンブリング
仕上げに研磨または鏡面仕上げ
サンドブラスト
不動態化
電解研磨
ブラッシング(ヘアライン仕上げ)
4.8. どの程度の許容範囲まで対応可能ですか?
一般的なプレス加工の公差:
一般的なプレス加工部品の場合、±0.05~0.1 mm
精密なマイクロプレス加工部品の場合、±0.01~0.03 mm(厚みと金型によって異なります)
4.9. ステンレス鋼のプレス加工の価格を知るには、どのような情報が必要ですか?
ほとんどの場合、サプライヤーは見積もりを作成するために以下の情報を必要とします。
2Dスケッチ(PDF、DXF)
3Dモデル(STP、STEP、IGES形式)
素材の品質と厚み
表面処理の要件
推定注文数
梱包または検査に関する特別なニーズ
4.10. ステンレス鋼はプレス加工の前と後、どちらを加熱する必要がありますか?
時々。
焼きなまし:深絞り加工において、材料の硬度を下げるために必要。
ストレス解消:形が変わるのを防ぐのに役立ちます
溶液処理:食品または医療用途に安全な部品の場合
4.11. プレス加工中にステンレス鋼に傷がつかないようにするにはどうすればよいですか?
保護フィルムを貼る
金型の表面をより硬く、より滑らかにする
適切な種類のオイルを使用する
部品の積み重ねと取り扱いを最大限に活用する
刻印後、バリを取り除きます。
4.12. ステンレス鋼を深絞り加工することは可能ですか?
はい。ステンレス鋼(特に304/316)は深絞り加工に使用できますが、以下の点に注意が必要です。
潤滑性の高いオイル
描画のいくつかのステップ
中間部分の焼きなまし
最適化されたダイ半径
4.13. プレス加工されたステンレス鋼部品にバリが発生する原因は何ですか?
よくある説明としては、以下のようなものがあります。
摩耗または軟化した金型
金型クリアランスが間違っている
高速プレス速度
材料の厚さのばらつき
解決策:金型を再研磨または交換する、クリアランスを変更する、または精密ブランキングを使用する。