
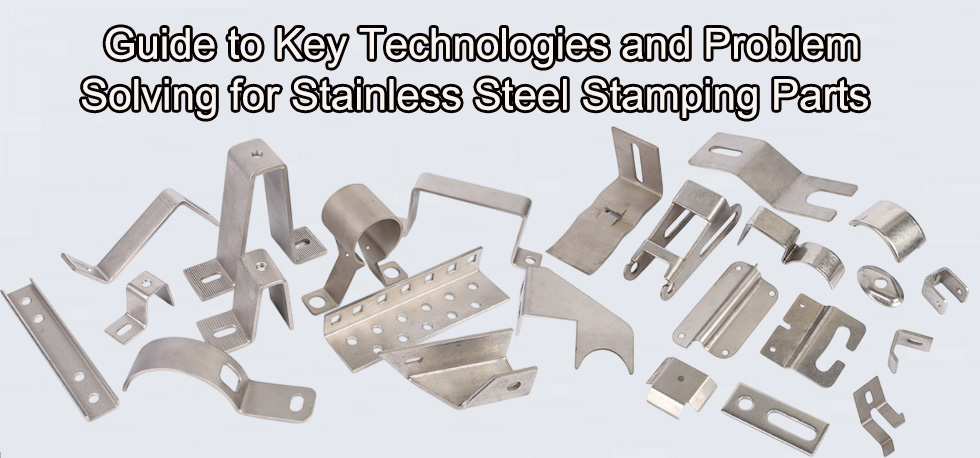
Handleiding voor belangrijke technologieën en probleemoplossing bij het stempelen van roestvrijstalen onderdelen
Cinhoud:
Hoofdstuk 1: Belangrijke problemen en oplossingen bij het stempelen van roestvrij staal
1.1 De substantie is de oorzaak van de terugvering.
1.2 Het matrijsontwerp moet zeer nauwkeurig zijn.
1.3 Het vinden van een evenwicht tussen warmtebehandeling en sterktebehoeften
1.4. Vormslijtage die vastzit
1.5. Het belang van het kiezen van het juiste stempelsmeermiddel
Hoofdstuk 2 Veelvoorkomende problemen en oplossingen bij het stempelen van roestvrij staal
2.1. Krassen of schaafplekken op het oppervlak
2.2. Scheuren die ontstaan tijdens het vormen
2.3. Het materiaal hecht zich aan de mal (vergrendelend).
Hoofdstuk 3. Samenvattend
Hoofdstuk 4. Veelgestelde vragen over roestvrijstalen stempelonderdelen
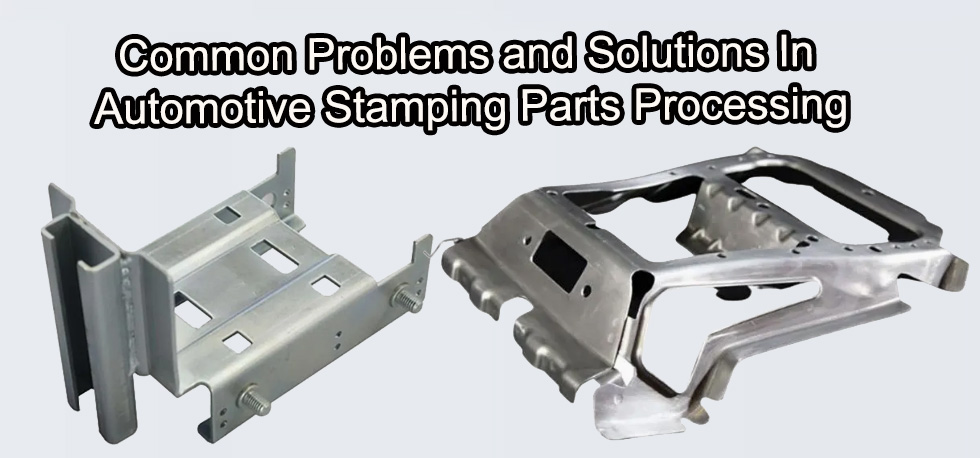
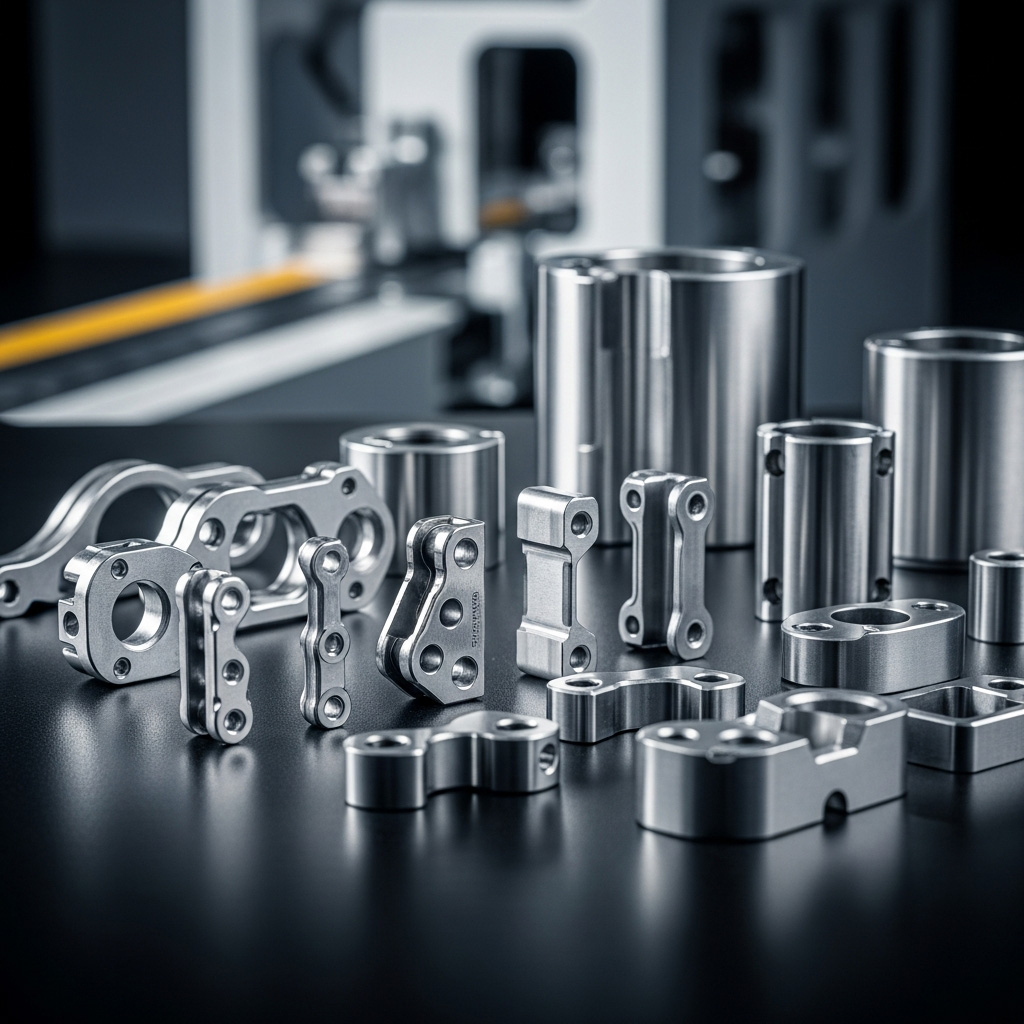
Omdat roestvrijstalen stempeldelen roestbestendig, sterk en esthetisch aantrekkelijk zijn, worden ze veel gebruikt in ijzerwaren, elektronica, elektrische apparaten, auto-onderdelen en medische apparatuur. Roestvrij staal is echter zeer hard, veert sterk terug en ondergaat een hoge werkverharding, wat het vormingsproces bemoeilijkt.
Dit artikel geeft een volledig technisch overzicht van de belangrijkste problemen, aspecten en gangbare oplossingen bij de productie van roestvrijstalen stempeldelen.
Hoofdstuk 1. Belangrijke problemen en oplossingen in roestvrijstalen stempelen
1.1. De substantie is wat de terugvering veroorzaakt.
Roestvrij staal, zoals 304, met een hardheid van ongeveer 187 HB, heeft een zeer hoge vloeigrens. Het heeft de neiging om na het vormen terug te veren, waardoor de maatnauwkeurigheid minder is.
Antwoord
Gebruik terugveringcompensatie of overbuigingscompensatie bij het ontwerpen van een mal.
We gebruiken CAE-simulatie om te voorspellen hoeveel herstel er zal zijn.
Oefen meer druk uit op de plaathouder om afval te verminderen.
Om spanningsconcentratie en terugvering te verminderen, moet de radius van de hoeken van de mal groter worden gemaakt.
1.2. Het matrijsontwerp moet zeer nauwkeurig zijn.
Omdat roestvrij staal tijdens de bewerking kan terugveren en uitharden, moeten mallen ervoor nauwkeuriger en duurzamer zijn dan mallen voor koolstofarm staal.
Antwoord
(1) Gebruikt om rebounds te compenseren
Houd rekening met compensatie voor de matrijsopening.
Voor vormen die moeilijk te maken zijn, worden progressieve vormmatrijzen gebruikt om de vorm stap voor stap te veranderen.
(2) Gebruikt voor het veranderen van vorm tijdens warmtebehandeling
Als de onderdelen verwarmd moeten worden:
Houd er rekening mee dat de mal kan krimpen of vervormen en dat de verhoudingen naar behoefte kunnen veranderen.
Gebruik positioneringspinnen of bevestigingsconstructies om de vorm stabiel te houden.
Een richt-/kalibratiemal wordt gebruikt voor een tweede correctie na de warmtebehandeling.
1.3. Het vinden van een evenwicht tussen warmtebehandeling en sterktebehoeften
Sommige roestvrijstalen onderdelen moeten harder zijn, maar warmtebehandeling kan ertoe leiden dat ze buigen of breken.
Antwoord
Voldoet aan de algemene krachtbehoeften:
Kies voor dieptrekstaal 304DQ of 304DDQ en voer geen warmtebehandeling uit.
Gebruik: Wanneer je meer kracht nodig hebt
Eerst wordt het gestempeld en vervolgens op een lage temperatuur verhit.
Na de warmtebehandeling moeten kalibratiemallen worden gebruikt om eventuele vervormingen te corrigeren.
1.4. Vormslijtage die vastzit
Roestvrij staal is robuust en hard, waardoor de snijkant en het gevormde oppervlak snel slijten.
Antwoord
(1) Het materiaal voor de mal kiezen
Gebruik hardmetalen zoals YG8 of
Snelstaal (HSS, zoals W18Cr4V)
Nitreren wordt toegepast om een hardheid van HV800 of hoger te bereiken.
(2) Randen en oppervlakken in goede staat houden
Slijp en polijst het mes regelmatig om het scherp te houden.
Voorkom dat de randen bot worden, want dat kan leiden tot bramen, krassen en scheuren.
1.5. Het belang van het kiezen van het juiste stempelsmeermiddel
Door de hoge wrijvingscoëfficiënt van roestvrij staal is de kans groter dat het slijt, krassen oploopt en barst.
: Aanbevolen smeermiddel
Dieptrekolie gemaakt van roestvrij staal met een zwavel-chloorcomposiet
Zwavel vormt een laag die beschermt en smeert.
Chloor: Heeft uitstekende eigenschappen om enorme druk te weerstaan.
Gebruik een olie met een hoge viscositeit (zoals 100#) om een stabiele olielaag te creëren voor dikke materialen of dieptrekken.
Kies een stempelolie die gemakkelijk te reinigen is als de onderdelen na de productie gereinigd moeten worden.
Hoofdstuk 2 2. Veelvoorkomende problemen en oplossingen bij het stempelen van roestvrij staal
2.1. Krassen of schaafplekken op het oppervlak
reden
De mal heeft een slechte oppervlakteafwerking.
Verontreiniging van het oppervlak van het materiaal
Onvoldoende smering
Antwoord
Polijst de matrijsholte tot een ruwheid van 0,2 μm of minder.
Reinig het oppervlak voordat u het materiaal gaat bestempelen.
Voeg meer stempelolie toe.
Plaats de polyurethaan drukplaatkussens om de wrijving te verminderen.
2.2. Scheuren die ontstaan tijdens het vormen
reden
Het materiaal is onvoldoende vervormbaar.
De straal van de mal is te klein.
Te snel tekenen
Antwoord
Gebruik roestvrij staal met een hoge ductiliteit, zoals austenitisch roestvrij staal 304.
De straal van de mal moet R ≥ 5t zijn, waarbij t de dikte van het materiaal is.
Verlaag de vormsnelheid naar 50 mm/s of minder.
2.3. Het materiaal hecht zich vast aan of hecht zich aan de vorm (in elkaar grijpend)
reden
verschil in de viscositeit van het smeermiddel
Schimmelverwijdering die niet correct is uitgevoerd
Het materiaal hecht zich aan het oppervlak van de mal.
Antwoord
Dunne materialen werken het beste met oliën met een lage viscositeit, terwijl dikke materialen het beste werken met oliën met een hoge viscositeit.
Optimalisatie van de matrijsspeling: Speling aan één zijde = 1,05–1,1 ton. Verchroming van het matrijsoppervlak vermindert de kleefkracht.
Hoofdstuk 3. Samenvattend
Belangrijke factoren die de kwaliteit van het stempelen beïnvloeden: Om hoogwaardige roestvrijstalen stempeldelen te produceren, is nauwkeurige controle over de materiaaleigenschappen en het ontwerp van het proces essentieel.
✔ Hoge hardheid → Betere weerstand tegen schimmelvorming
✔ Hoge stijfheid betekent zeer nauwkeurige compensatie en procescontrole.
Werkverharding betekent het maximale halen uit snelheid, smering en radius. Een lijst met taken omvat het polijsten en reinigen van het smeersysteem, wat nodig is voor een hoogwaardige oppervlakteafwerking. Fabrikanten kunnen alleen consistente vormconsistentie, hoge dimensionale precisie en een uitstekende oppervlaktekwaliteit bereiken wanneer het matrijsontwerp, de materiaaleigenschappen en de procesparameters correct op elkaar zijn afgestemd.
Hoofdstuk 4. Veelgestelde vragen over roestvrijstalen stempelonderdelen
4.1. Wat is stempelen met roestvrij staal?
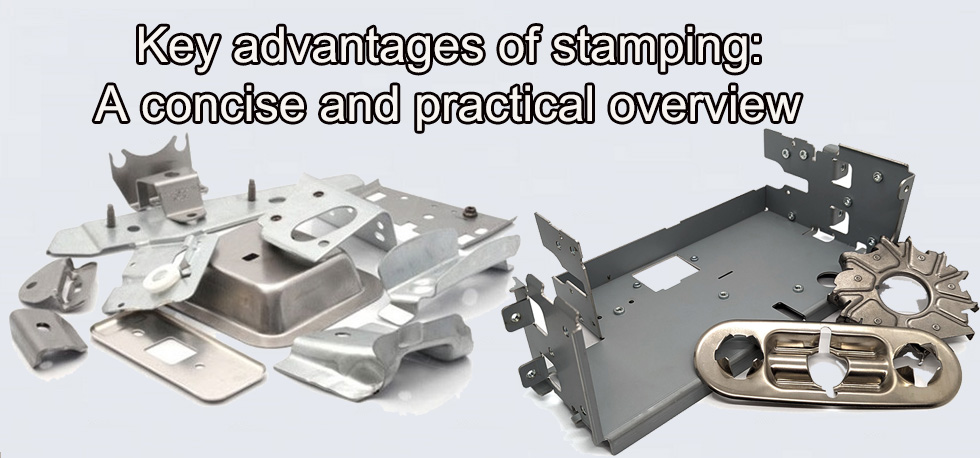
Bij het stansen van roestvrij staal worden platen roestvrij staal met behulp van stempels en persen in specifieke onderdelen gevormd. Dit proces omvat ponsen, uitstansen, buigen, dieptrekken, reliëf aanbrengen en vormen.
4.2. Welke soorten roestvrij staal worden vaak gebruikt voor stempelen?
Enkele veelvoorkomende cijfers zijn:
SS304 en 304L zijn de meest voorkomende soorten en zijn zeer corrosiebestendig.
SS316 / 316L heeft een betere corrosiebestendigheid (scheepvaart, medische toepassingen).
SS301 is behoorlijk sterk en werkt goed voor veeronderdelen.
SS430 is een ferritisch staal dat gemakkelijk te vormen is en minder kost.
4.3 Waarom is het stempelen van roestvrij staal moeilijker dan het stempelen van koolstofstaal?
Roestvrij staal heeft de volgende eigenschappen:
Meer hardheid
Grote terugvering
Sterke neiging om hard te werken
Meer wrijving op het oppervlak
Deze zaken maken het lastiger om de pers te bedienen, de gereedschappen te smeren en ze goed te laten functioneren.
4.4. Hoe maak je roestvrijstalen stempels minder veerkrachtig?
Maak de buigradius nauwkeuriger.
Gebruik procedures voor overbuigen.
Gebruik stempels met een hogere sterkte.
Kies materialen die minder snel hard worden door werkverharding of optimaliseer het gloeiproces.
Zorg ervoor dat u de juiste hoeveelheid olie gebruikt en de snelheid van de pers aanpast.
4.5. Welke productiemethoden kunnen worden gebruikt voor het stempelen van roestvrij staal?
Progressief stempelen
Diepe tekening
Fijne blanking
Lasersnijden en nabewerking
Buigen met CNC
Stempel voor overdracht
4.6 Wat zijn enkele veelvoorkomende toepassingen voor gestempelde roestvrijstalen onderdelen?
Huishoudelijke apparaten (keukengerei, beugels)
Apparaten voor medisch gebruik
Auto-onderdelen
Elektronica (behuizingen en omhulsels voor batterijen)
Machines die in de industrie worden gebruikt
Klemmen en bevestigingsmiddelen voor veren
4.7. Welke oppervlaktebehandelingen zijn mogelijk op gestempelde roestvrijstalen onderdelen?
Ontbramen en trommelen
Werk af met polijsten of een spiegel.
Zandstralen
Passivering
Elektropolijsten
Borstelen (met een fijne afwerking)
4.8. Hoeveel tolerantie kan er worden bereikt?
Gangbare stempeltoleranties:
Voor gangbare gestempelde onderdelen bedraagt de tolerantie ±0,05–0,1 mm.
±0,01–0,03 mm voor nauwkeurig microgestempelde onderdelen (afhankelijk van de dikte en het gereedschap)
4.9. Welke informatie heeft u nodig om een prijsopgave te ontvangen voor het stempelen van roestvrij staal?
Meestal hebben leveranciers de volgende informatie nodig om een offerte te kunnen maken:
2D-schets (PDF, DXF)
3D-model (STP, STEP, IGES)
Kwaliteit en dikte van het materiaal
Eisen voor oppervlaktebehandeling
Geschat aantal bestellingen
Speciale eisen voor verpakking of inspectie
4.10. Moet roestvrij staal vóór of na het stempelen worden verwarmd?
Soms.
Gloeien: Noodzakelijk voor dieptrekken om het materiaal minder hard te maken.
Stressverlichting: Helpt voorkomen dat dingen van vorm veranderen
Behandeling met een oplossing: voor onderdelen die geschikt zijn voor gebruik in levensmiddelen of medische toepassingen.
4.11. Hoe voorkom je dat roestvrij staal krassen krijgt tijdens het stempelen?
Breng een beschermfolie aan
Maak het oppervlak van de matrijs harder en gladder.
Gebruik de juiste soort olie.
Haal het maximale uit het stapelen en hanteren van onderdelen.
Verwijder na het stempelen de bramen.
4.12. Is het mogelijk om roestvrij staal diep te trekken?
Ja. Roestvrij staal (met name 304/316) kan worden gebruikt voor dieptrekken, maar het kan het volgende vereisen:
Oliën met een hoge smerende werking
Verschillende stappen van het tekenen
Gloeien in het midden
Geoptimaliseerde matrijsradius
4.13. Waardoor ontstaan bramen op gestempelde roestvrijstalen onderdelen?
Enkele veelvoorkomende verklaringen zijn:
Versleten of zachte verfstoffen
De matrijsspeling is onjuist.
Hoge perssnelheid
Variatie in de dikte van het materiaal
Oplossing: matrijzen opnieuw slijpen of vervangen, de speling aanpassen of fijnstansen toepassen.