
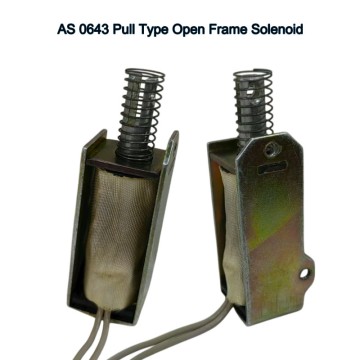
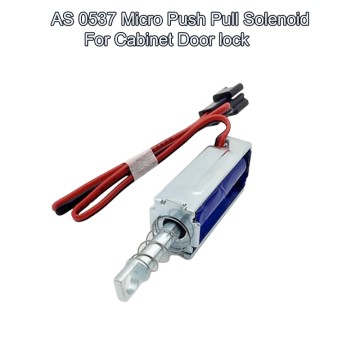
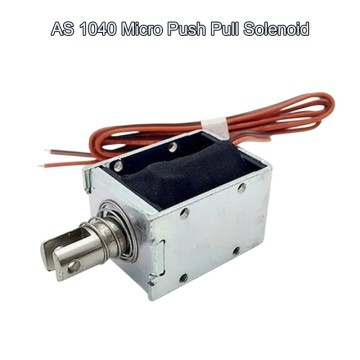
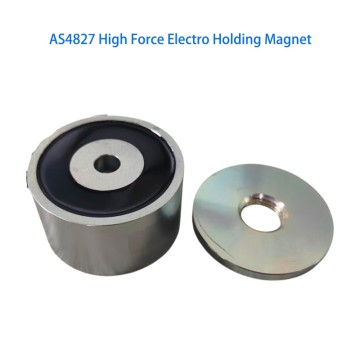
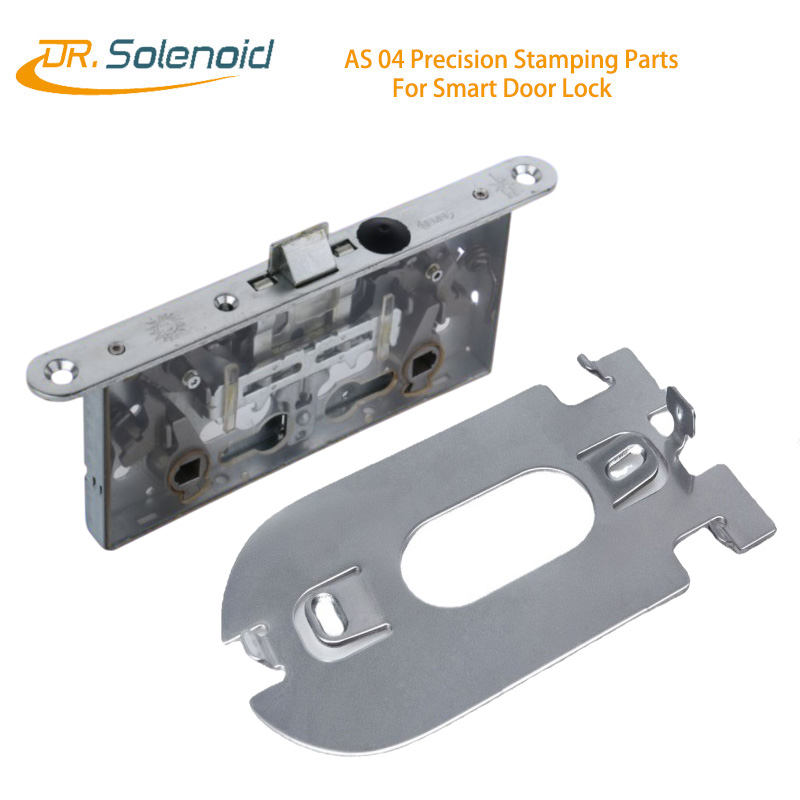


DL 04 Badanie roli tłoczonych elementów metalowych w ewolucji technologii inteligentnych zamków do drzwi
Informacje podstawowe.
Część 1: Materiały do tłoczenia metali Zamki elektromagnetyczne
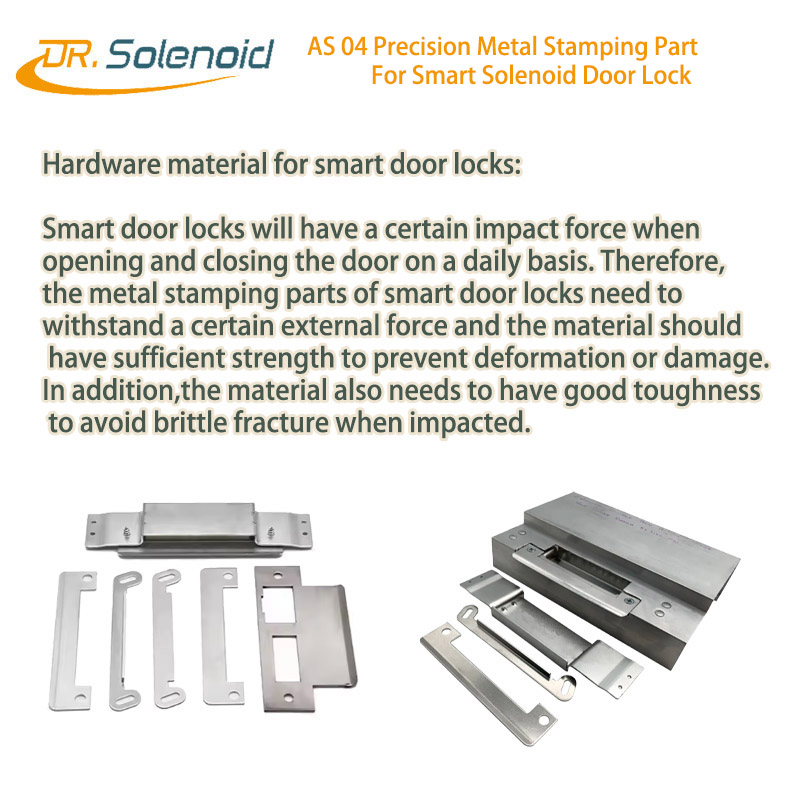
1.1: Stal niskowęglowa: takie jak Q195, Q215, Q235 itp., charakteryzują się dobrą plastycznością i łatwością tłoczenia, a przy tym są stosunkowo tanie. Nadają się do Solenoid blokowanie metalowych części tłoczonych o niskiej wytrzymałości wymagania, takie jak obudowy zamków elektromagnetycznych, pokrywy itp.
1.2:Stal średniowęglowa: Na przykład stal 45 po odpowiedniej obróbce cieplnej może uzyskać większą wytrzymałość i twardość, dlatego jest często stosowana w zamkach elektromagnetycznych, które wymagają pewnych wytrzymałych części, takich jak języki zamka, klamry zamka itp.
1.3:Stal nierdzewna: takie jak 304, 316 itp. charakteryzują się dobrą odpornością na korozję, utlenianie i estetyką, a także nadają się do produkcji części zamków elektromagnetycznych wymagających dużej odporności na warunki środowiskowe, takich jak zamki elektromagnetyczne używane na zewnątrz lub metalowe części tłoczone zamków elektromagnetycznych w wilgotnych środowiskach.
1.4Miedź i stopy miedzi: Charakteryzują się dobrą przewodnością elektryczną, przewodnością cieplną i odpornością na korozję, a także są łatwe w obróbce i kształtowaniu. Są często stosowane w niektórych elementach połączeń elektrycznych w zamkach elektromagnetycznych lub w elementach wymagających dobrego odprowadzania ciepła, takich jak listwy zaciskowe cewek elektromagnetycznych.
1,5:Stop aluminium: niska gęstość, wysoka wytrzymałość, dobra odporność na korozję i przetwarzalność, mogą zmniejszyć wagę zamków elektromagnetycznych i są często stosowane w częściach zamków elektromagnetycznych, które mają waga wymagania, takie jak obudowy niektórych przenośnych lub małych zamków elektromagnetycznych.
Część 2: Typowe problemy
2.1 Problemy z rozmiarem i kształtem
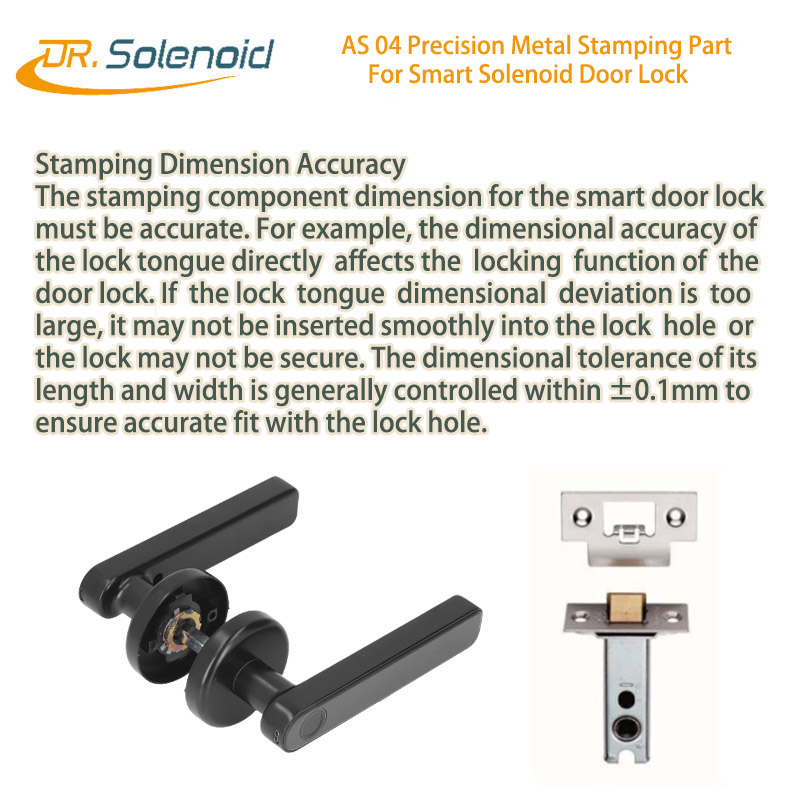
Odchylenia wymiarów: Niedostateczna konstrukcja formy lub niedokładność wykonania prowadzą do odchyleń między rzeczywistym rozmiarem wytłoczenia a wymiarem projektowym, co wpływa na montaż i wydajność użytkowania zamka elektromagnetycznego. Na przykład, jeśli długość lub szerokość języka zamka jest niedokładna, język zamka może nie zostać prawidłowo wsunięty do klamry zamka lub szczelina między językiem a klamrą zamka może być zbyt duża, co zmniejsza niezawodność zamka elektromagnetycznego 3.
Nieregularny kształt: Nierównomierny przepływ materiału lub niewłaściwa struktura formy podczas procesu tłoczenia mogą spowodować odkształcenie wytłoczki, na przykład jej zgięcie, skręcenie itp. Ma to wpływ nie tylko na wygląd zamka elektromagnetycznego, ale może również spowodować brak koordynacji jego wewnętrznej struktury, zwiększając trudność montażu.
2.2 Problemy z jakością powierzchni
Zadziory: Jeśli szczelina zaślepiająca jest zbyt duża, zbyt mała lub nierówna, a krawędź matrycy jest zużyta, na krawędzi elementu tłoczonego pojawią się zadziory. Zadziory nie tylko wpływają na wygląd elementów tłoczonych zamka elektromagnetycznego, ale mogą również porysować skórę użytkownika lub inne przedmioty, a nawet odpaść podczas użytkowania i przedostać się do wnętrza zamka elektromagnetycznego, zakłócając jego prawidłowe działanie.
2.3 Zarysowania i otarcia: W trakcie procesu produkcji metodą tłoczenia mogą pojawić się zarysowania na powierzchni surowców. Natomiast podczas tłoczenia, obsługi, przechowywania i innych połączeń tarcie między elementami tłoczonymi a formą, sprzętem lub innymi przedmiotami może również powodować zarysowania i otarcia powierzchni, niszcząc integralność powierzchni i zmniejszając jej odporność na korozję oraz estetykę.
2.4 Rdza powierzchniowa: Jeśli materiał, z którego wykonane są części tłoczone, nie zostanie odpowiednio dobrany lub proces obróbki powierzchni nie będzie idealny, w trakcie użytkowania części tłoczone będą podatne na działanie czynników środowiskowych i rdzę, co wpłynie na żywotność i wygląd zamka elektromagnetycznego.
2.5 Kwestie strukturalne i wydajnościowe
Deformacja i odkształcenie: Podczas procesu tłoczenia, z powodu nierównomiernego rozkładu naprężeń wewnętrznych materiału lub nieodpowiednich parametrów procesu tłoczenia, elementy tłoczone mogą ulec odkształceniu lub wypaczeniu. Na przykład, powłoka zamka elektromagnetycznego odkształca się po tłoczeniu, co wpływa na dokładność montażu z innymi częściami, a w rezultacie na skuteczność uszczelnienia, a nawet ogólną wytrzymałość zamka elektromagnetycznego.
2.6 Pęknięcia i złamania:
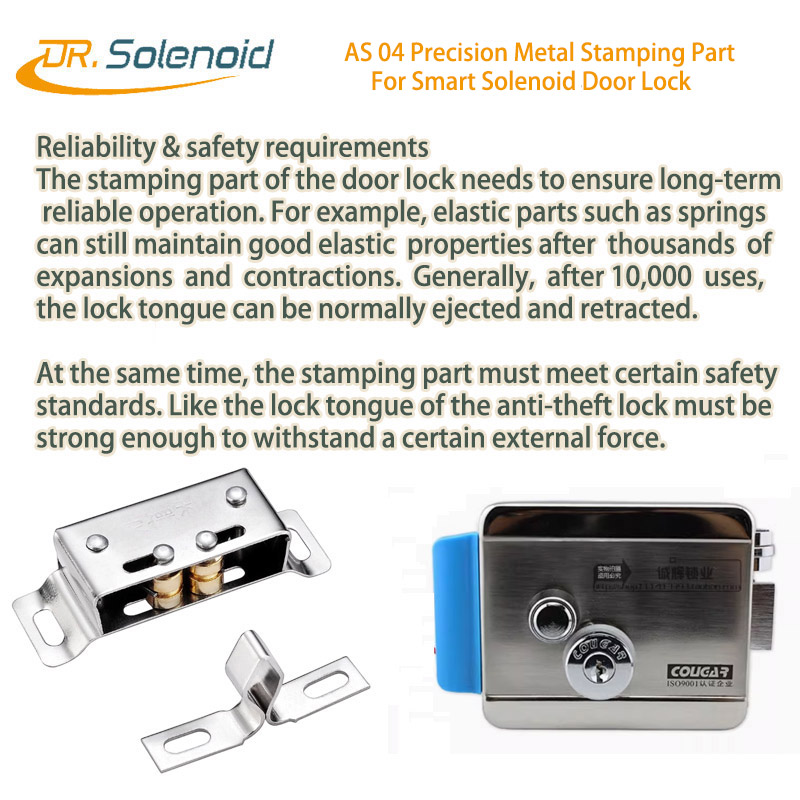
Problemy z jakością surowców, takie jak zanieczyszczenia, pory i inne wady, lub niewłaściwy proces tłoczenia, np. nadmierna siła tłoczenia, mały promień gięcia itp., mogą powodować pęknięcia lub nawet złamania tłoczonych części, co poważnie wpływa na bezpieczeństwo i niezawodność zamków elektromagnetycznych.
2.7 Problemy z montażem:
Niewłaściwa konstrukcja tłoczonych części, np. nieprawidłowy rozmiar lub położenie otworów i szczelin, spowoduje luźne dopasowanie lub brak możliwości prawidłowego zamontowania części podczas montażu zamków elektromagnetycznych, zwiększy trudności montażu, zmniejszy wydajność produkcji, a nawet może wpłynąć na ogólną wydajność zamków elektromagnetycznych.
Schemat szczegółów produktu


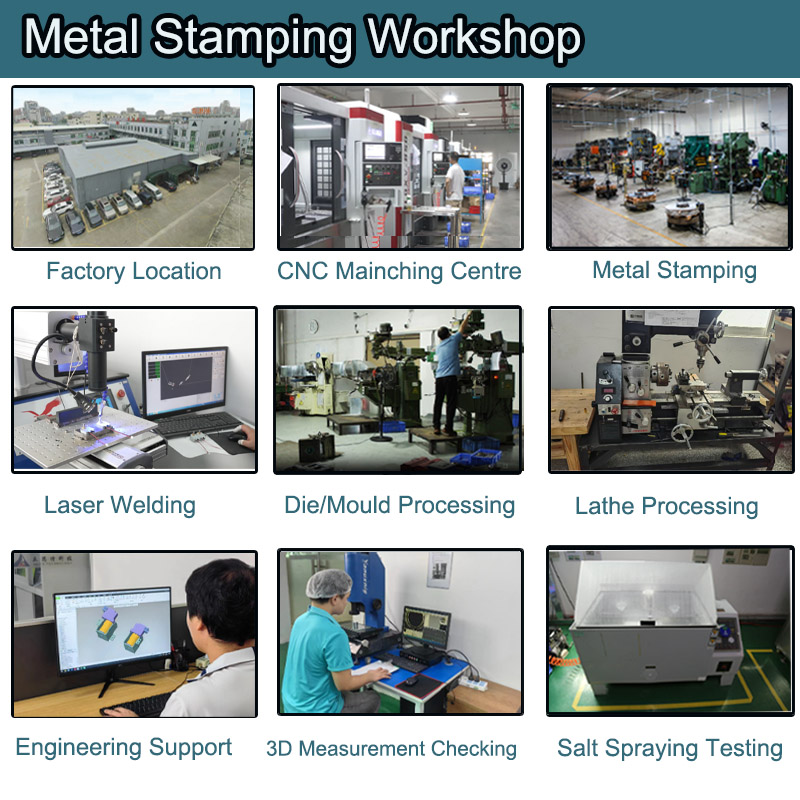
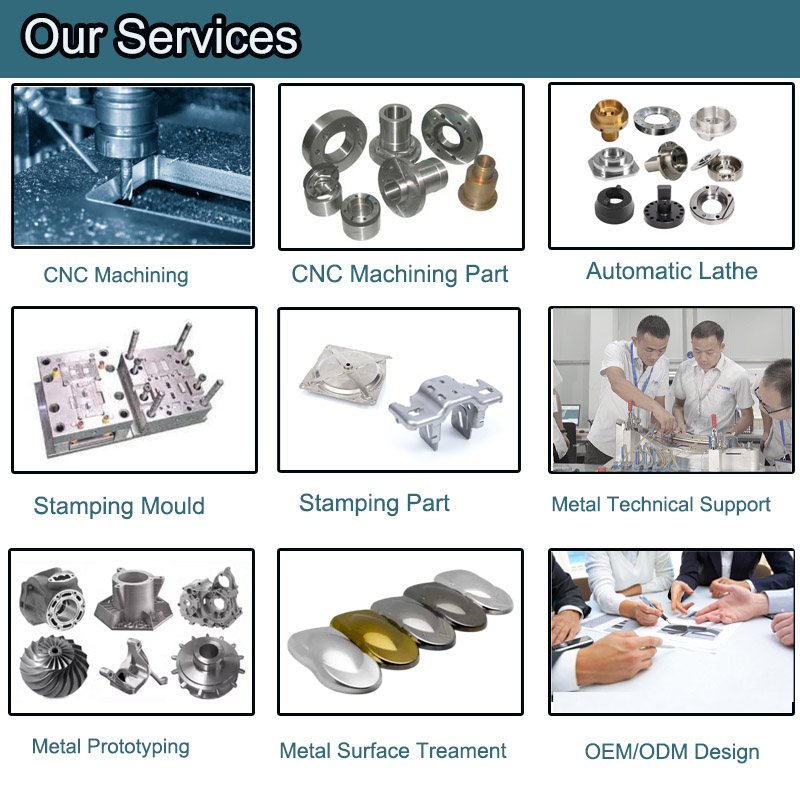

P1: Jakie usługi produkcyjne oferuje Państwa warsztat zajmujący się tłoczeniem metali?
Oferujemy kompleksowe usługi tłoczenia metali, obróbki CNC i produkcji, od prototypowania, przez projektowanie dia/form, tłoczenie masowe, obróbkę powierzchni, po montaż i integrację produkcji. Dodatkowo, wszystkie nasze programy tłoczenia metali wspieramy wewnętrznym projektowaniem i produkcją narzędzi postępowych i matryc. Klientom, którzy chcą wykonać prototyp przed wdrożeniem programu do produkcji wielkoseryjnej, oferujemy usługi szybkiego prototypowania.
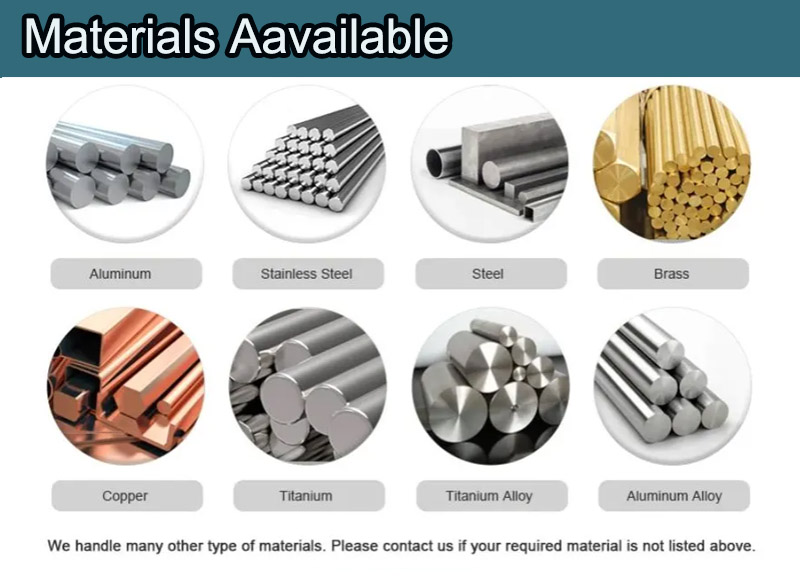
Q2: Jakiego rodzaju materiały mają Państwo w magazynie?
Zazwyczaj wykonujemy części z metali na bazie miedzi, metali szlachetnych i metali żelaznych. Pracujemy z miedzią, mosiądzem, brązem fosforowym, miedzią berylową, stalą, stalą nierdzewną, stalą węglową, aluminium, stalą ocynkowaną, tytanem, platyną i innymi metalami. Możemy wykonać części z metali selektywnie platerowanych.
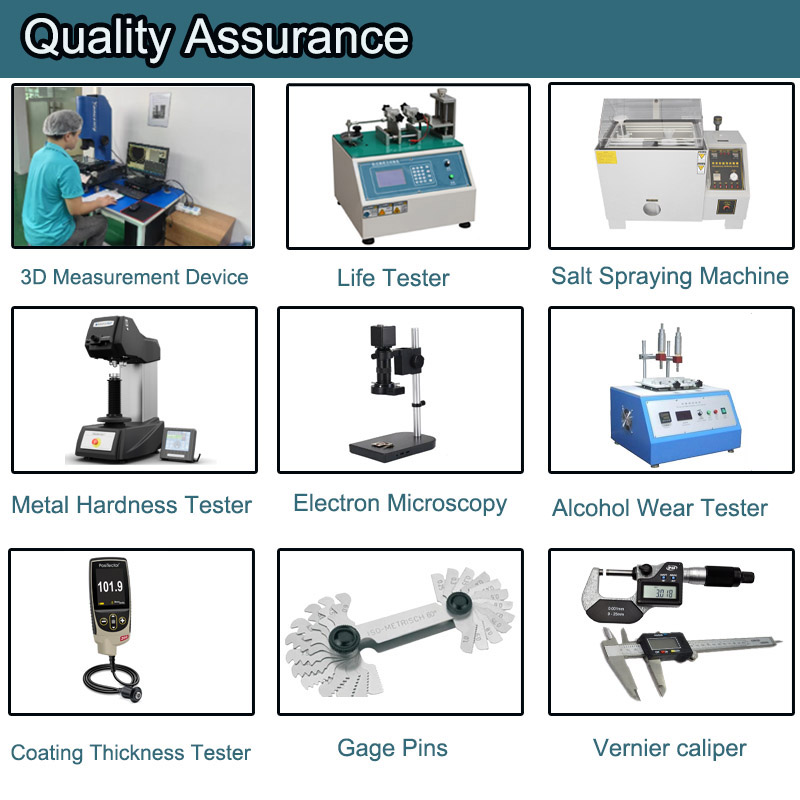
P3: Jakie kontrole jakości wdrożyliście, aby zagwarantować 100% jakości produktu w każdym projekcie?
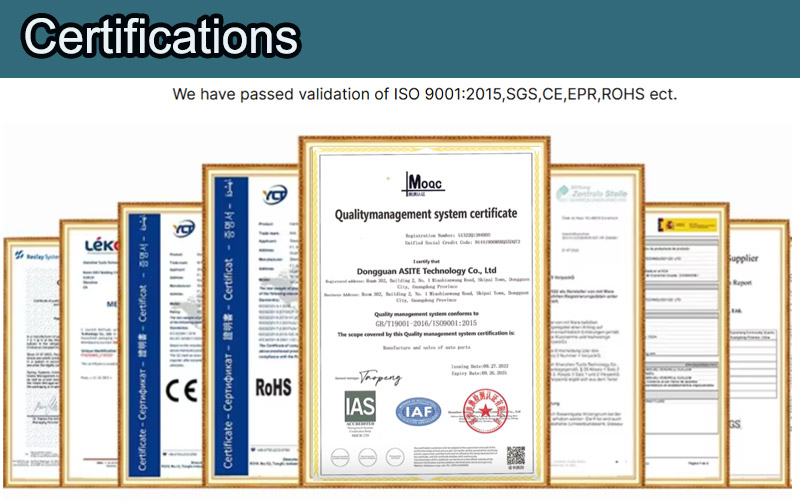
W pełni wdrożyliśmy procesy kontroli jakości ISO 9001 2015 oraz własne technologie, aby zapewnić wysoką jakość produkowanych części. Przeprowadzamy kontrolę jakości w trakcie procesu produkcyjnego zgodnie z podręcznikiem jakości ISO 9001. Posiadamy również systemy kontroli jakości (QC) na linii produkcyjnej i poza nią, które umożliwiają kontrolę jakości po zakończeniu produkcji. Nasze laboratorium jakości i zespół inżynierów są odpowiedzialni za przeprowadzanie kontroli w trakcie procesu, badań wydajności oraz testów jakości przed ukończeniem prac.
P4 Czy Twój warsztat ma zaawansowane narzędzia projektowe i rozwojowe do produkcji?
Tak. Nasz warsztat posiada Dział Inżynieryjny oraz warsztat produkcji form i matryc, które zajmują się projektowaniem i wytwarzaniem tłoczników postępowych do produkcji. Nasz Dział Inżynieryjny projektuje narzędzia, wykorzystując oprogramowanie 3D i CAD Design, które symuluje produkcję na platformie wirtualnej przed jej rozpoczęciem. Nasz zespół inżynierów oferuje wsparcie projektowe w zakresie narzędzi, które umożliwiają produkcję efektywnych części i sprawną produkcję w rozsądnej cenie. Nasz wewnętrzny dział narzędziowy jest odpowiedzialny za wytwarzanie narzędzi postępowych zgodnie ze specyfikacją, wykorzystując wysoce precyzyjny i zaawansowany sprzęt narzędziowy.
P5 Jakich informacji potrzebujesz do wyceny?
A: Abyśmy mogli wcześniej przygotować dla Państwa wycenę, prosimy o przesłanie nam następujących informacji wraz z zapytaniem.
1. Szczegółowe rysunki (STEP, CAD, SOLID Works, DXF, PDF)
2. Wymagania materiałowe (SUS, SPCC, AL, SECC, SGCC)
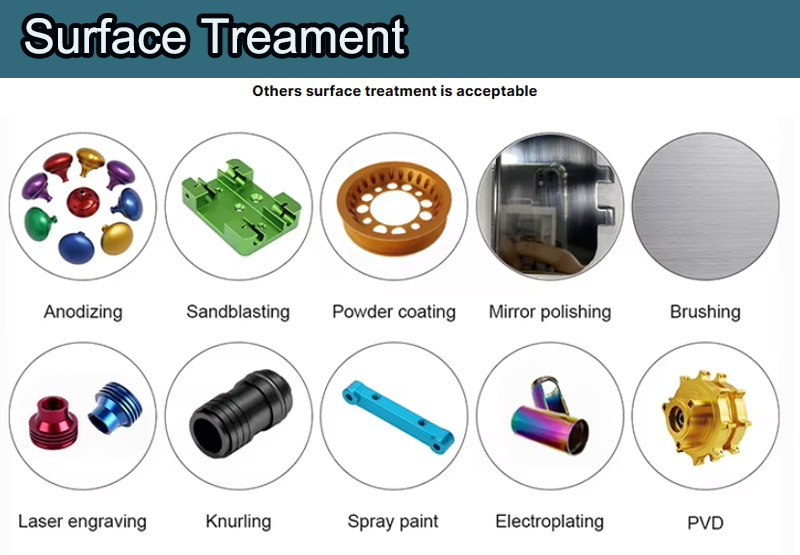
3. Obróbka powierzchni (malowanie proszkowe, galwanizacja, piaskowanie, polerowanie, utlenianie, szczotkowanie itp.)
4. Ilość (na zamówienie/na miesiąc/na rok)
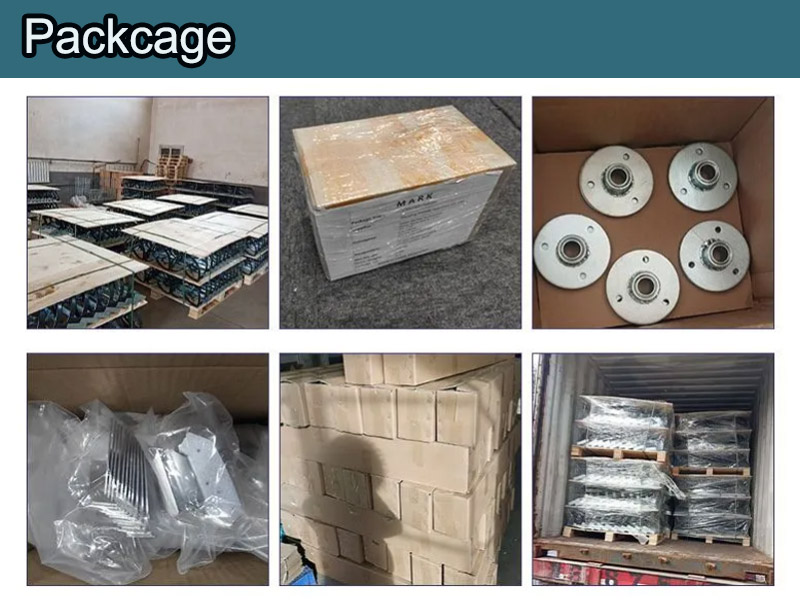
5. Wszelkie specjalne wymagania i wymogi, takie jak opakowanie, dostawa, etykiety itp.
6. Po otrzymaniu szczegółowych informacji (rysunków 2D/3D lub próbek) przedstawimy Państwu wycenę w ciągu 2 lub 3 dni roboczych.
P 6 Co powinniśmy zrobić, jeśli nie mamy rysunków?
A: Prosimy o przesłanie próbki do naszej fabryki, abyśmy mogli ją skopiować lub przedstawić lepsze rozwiązania. Prosimy o przesłanie zdjęć lub szkiców z wymiarami (grubość, długość, wysokość i szerokość). Jeśli złożyłeś zamówienie, zostanie dla Ciebie przygotowany plik CAD lub 3D.
P7 Jaki jest czas realizacji próbki lub prototypu?
Próbka: w ciągu 10 dni.
Produkcja masowa: w ciągu 10–25 dni od daty zaliczki.
Usługi ekspresowe dostępne Próbka: w ciągu 10 dni.
P8 Jak mogę otrzymać próbkę?
1) Opłata za próbkę będzie bezpłatna, jeśli mamy ją w magazynie, musisz tylko zapłacić koszt wysyłki (w porządku).
2) W przypadku próbki własnego projektu konieczne jest pokrycie kosztów przygotowania formy. Produkcja próbek trwa 5–7 dni roboczych od momentu otrzymania opłaty za przygotowanie i zatwierdzenia rysunku wymiarowego.
P9 Jaka jest metoda wysyłki?
Większość towarów została wysłana międzynarodowymi firmami kurierskimi, takimi jak DHL, UPS, FedEx i TNT. Zazwyczaj zajmuje to około 3-5 dni roboczych (usługa door-to-door). Możemy również zorganizować wysyłkę drogą morską.
P10: Chcę zachować nasz projekt w tajemnicy. Czy możemy podpisać umowę o poufności?
Jasne, nie będziemy prezentować projektów naszych klientów ani pokazywać ich innym osobom, możemy podpisać umowę o poufności.
P 11: Jaki jest termin płatności?
Dia lub narzędzie: 50% depozytu, reszta płatna po zatwierdzeniu próbki do produkcji masowej.
Produkty: 50% depozytu, reszta płatna przed wysyłką po zatwierdzeniu kontroli.