
Um guia completo para o tratamento e prevenção de rebarbas em peças estampadas de metal.
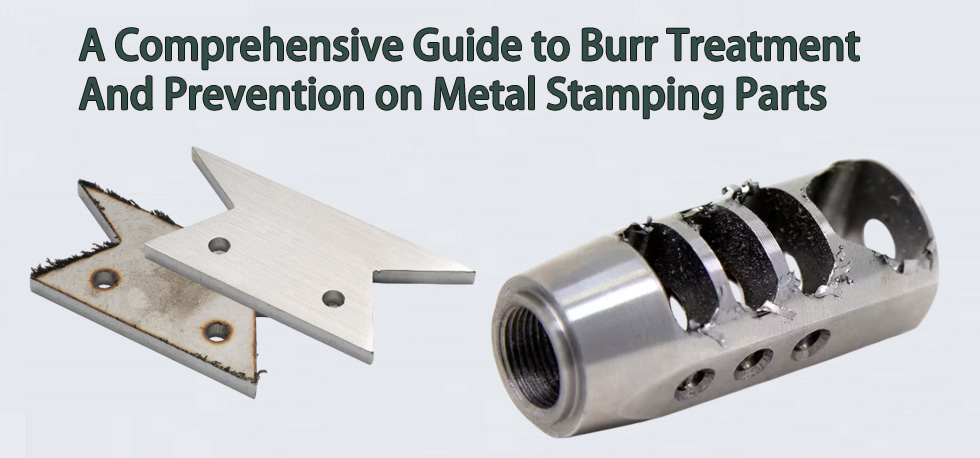
Rebarbas normalmente geradas durante estampagem de metalAs rebarbas são um fator crítico que afeta a qualidade das peças, a precisão da montagem e a segurança operacional. O gerenciamento e a prevenção científicos de rebarbas são parte integrante da manufatura de precisão. A seguir, resumimos sistematicamente as causas, os métodos de tratamento e as medidas preventivas para rebarbas.
- A principal razão para a formação de rebarbas
Rebarbas são excessos de material que permanecem na peça metálica estampada após a deformação plástica durante o corte. As principais causas podem ser resumidas em três pontos:
Parâmetros de corte inadequados:
Avanço/profundidade de corte excessivos: Aumentam a compressão entre a ferramenta e a peça, causando deformação plástica excessiva do material.
A velocidade de corte está muito baixa: isso pode facilmente levar a um "corte por compressão" em vez de um corte suave, produzindo assim rebarbas.
Ferramentas em mau estado:
Desgaste ou lascamento da ferramenta: Uma aresta de corte cega não consegue cortar as fibras metálicas de forma limpa, fazendo com que o material se rasgue em vez de ser cortado.
Geometria inadequada: Ângulos incorretos, como um ângulo de ataque muito pequeno (forças de corte elevadas) ou um ângulo de alívio muito grande (baixa resistência da aresta), podem favorecer a formação de rebarbas.
Precisão de instalação insuficiente: A altura incorreta do centro da ferramenta alterará o ângulo de corte real e agravará a geração de rebarbas.
Características do material e do processo:
Alta ductilidade do material: Materiais como ligas de alumínio e cobre são mais suscetíveis à deformação plástica e à formação de rebarbas.
Características complexas de usinagem: Ao usinar degraus, roscas ou faces laterais, rebarbas frequentemente se acumulam em cantos e arestas devido a mudanças na direção da força de corte e na trajetória da ferramenta.
- Métodos convencionais de remoção de rebarbas
Selecione o método apropriado com base na escala de produção, precisão da peça e orçamento de custos:
- Exclusão manual
Método: Rebarbação manual utilizando ferramentas como limas, lixas, raspadores, escovas de arame, etc.
Vantagens: Alta flexibilidade, sem necessidade de equipamentos caros, adequado para áreas complexas e de difícil acesso (ex.: furos internos, ranhuras) e produção em pequenos lotes com alta variedade.
Desvantagens: baixa eficiência, a qualidade depende da habilidade do operador, pouca consistência, alta intensidade de trabalho e facilidade em danificar as peças.
- Método de processamento mecânico (eficiente, estável, adequado para produção em massa)
Discos de desbaste/polimento: Adequados para rebarbar grandes áreas, como superfícies cilíndricas externas e superfícies planas. A combinação de discos de desbaste com diferentes granulometrias permite o desbaste e o polimento simultâneos.
Acabamento vibratório/por tamboreamento: As peças são colocadas em uma máquina preenchida com material abrasivo, onde a vibração ou o atrito rotacional removem as rebarbas. Ideal para o processamento em lote de peças pequenas e complexas; produz um acabamento uniforme e sem riscos.
Rebarbação por jato de água de alta pressão: Este método utiliza jatos de água de altíssima pressão para remover rebarbas. Trata-se de um processo de trabalho a frio sem estresse térmico, o que o torna particularmente adequado para cavidades internas, furos profundos e materiais de difícil usinagem, como aço inoxidável ou ligas de titânio.
Rebarbação automatizada por robôs: Integra robôs industriais com ferramentas de retificação. A programação permite usinagem consistente e de alta precisão. Este processo é de 3 a 5 vezes mais eficiente do que o trabalho manual e é ideal para indústrias exigentes como a automotiva e a aeroespacial.
- Método de tratamento químico (preciso, sem estresse e que protege a precisão)
A corrosão química consiste na imersão da peça em uma solução química específica. Rebarbas, devido à sua maior área superficial, são dissolvidas preferencialmente. Este método é adequado para remover rebarbas de tamanho micrométrico de peças de precisão (por exemplo, rolamentos e microssensores) sem causar danos mecânicos.
Rebarbação eletroquímica (ECM): A peça atua como ânodo em um eletrólito; uma corrente contínua de baixa voltagem dissolve seletivamente as rebarbas por meio de ação eletroquímica. Essa técnica oferece altíssima precisão e taxas de remoção controláveis (tipicamente de 0,01 a 0,1 mm), tornando-a adequada para peças de alto valor agregado, como válvulas hidráulicas e bicos injetores de combustível. No entanto, é necessário um eletrólito específico e o custo do equipamento é relativamente alto.
- Medidas fundamentais: medidas de prevenção de rebarbas
Prevenir o surgimento de rebarbas na origem é mais econômico e eficaz do que lidar com elas posteriormente.
Otimizar parâmetros de corte:
Ajuste os parâmetros com base nas propriedades do material: para materiais dúcteis como o alumínio, aumente a velocidade de corte; para materiais frágeis como o ferro fundido, reduza a taxa de avanço.
Por meio de cortes de teste, podemos encontrar a faixa de parâmetros ideal para um "corte sem rebarbas", que equilibra eficiência e qualidade.
Melhorar as condições das ferramentas:
Usar ferramentas de alta qualidadeUtilize ferramentas de metal duro com revestimentos resistentes ao desgaste (ex.: revestimentos de TiN, AlTiN).
Mantenha as ferramentas afiadas: verifique-as regularmente e substitua as desgastadas imediatamente.
Otimize a geometria da ferramenta: aumente adequadamente o ângulo de ataque para reduzir a força de corte e reduza o ângulo de deflexão principal para melhorar a estabilidade do corte.
Otimizar processos e projetos:
Otimização do projeto: Evite arestas vivas; incorpore filetes ou chanfros ao projeto.
Otimização de processosPlaneje racionalmente a sequência de usinagem. Por exemplo, ao tornear um eixo escalonado, usine primeiro a parte de maior diâmetro e, em seguida, a parte de menor diâmetro, para evitar rebarbas de extrusão no degrau.
Precisão de fixação aprimorada: Garante que a peça de trabalho esteja firmemente fixada para reduzir a vibração e o movimento durante a usinagem.
Resumo
O controle de rebarbas em peças torneadas é um projeto sistemático.
Selecione o método de tratamento: Os métodos manuais, mecânicos ou químicos devem ser escolhidos de forma flexível, com base no volume de produção, na complexidade da peça e nos requisitos de precisão.
Tendências futuras: O processo de rebarbação está evoluindo em direção à automação (robôs), inteligência artificial (reconhecimento por visão computacional) e manufatura sustentável (materiais ecologicamente corretos).
Princípios fundamentais: Sempre aderir ao princípio de "prevenção em primeiro lugar, tratamento em segundo" e melhorar fundamentalmente a qualidade do produto e a eficiência da produção, otimizando a tecnologia de processamento.
Sobre o Dr. Solenoid - Perfil da Empresa
A Dr. Solenoid é uma fabricante profissional de solenoides e prestadora de serviços de usinagem de precisão em metal, especializada em usinagem de peças, usinagem CNC e torneamento. Oferecemos soluções de usinagem de alta qualidade para peças torneadas, peças estampadas, molas, moldes e uma variedade de peças personalizadas. Aguardamos seu contato para mais informações e conversas.