
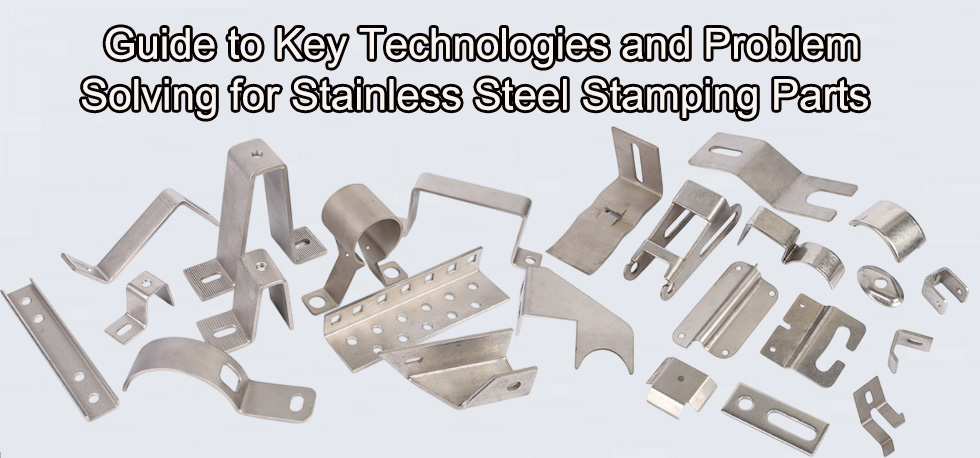
Guia de Tecnologias Essenciais e Solução de Problemas para Peças Estampadas em Aço Inoxidável
Cconteúdo:
Capítulo 1: Problemas e soluções importantes na estampagem de aço inoxidável
1.1 A substância é o que causa o retorno elástico.
1.2 O projeto do molde precisa ser muito preciso.
1.3 Encontrando um equilíbrio entre o tratamento térmico e as necessidades de resistência
1.4. Desgaste do molde que é fixado
1.5. A importância de escolher o lubrificante de estampagem correto
Capítulo 2: Problemas Comuns e Soluções para Estampagem de Aço Inoxidável
2.1. Arranhões ou abrasões na superfície
2.2. Rachaduras que ocorrem durante a moldagem
2.3. O material adere ou se fixa ao molde (encaixe).
Capítulo 3. Resumindo
Capítulo 4. Perguntas frequentes sobre peças estampadas em aço inoxidável
Por serem resistentes à ferrugem, fortes e terem boa aparência, as peças estampadas de aço inoxidável são muito utilizadas em ferragens, eletrônicos, eletrodomésticos, peças automotivas e equipamentos médicos. O aço inoxidável, por sua vez, é muito duro, possui alta elasticidade e endurece bastante por deformação, o que torna o processo de conformação mais difícil.
Este artigo oferece uma visão técnica completa dos principais problemas, aspectos importantes e maneiras populares de solucioná-los na fabricação de peças estampadas em aço inoxidável.
Capítulo 1. Problemas e soluções importantes em estampagem de aço inoxidável
1.1. A substância é o que causa o retorno elástico.
O aço inoxidável, como o 304, que tem uma dureza de cerca de 187 HB, possui uma resistência ao escoamento muito alta. Ele tende a retornar à sua forma original após ser moldado, o que o torna menos preciso em termos de dimensões.
Responder
Utilize a compensação de retorno elástico ou a compensação de sobrecurvatura ao projetar um molde.
Utilizamos simulação CAE para prever a magnitude da recuperação.
Aplique mais pressão no porta-matriz para reduzir o desperdício.
Para diminuir a concentração de tensão e o retorno elástico, aumente o raio dos cantos do molde.
1.2. O projeto do molde precisa ser muito preciso.
Como o aço inoxidável pode retornar à sua forma original e endurecer quando trabalhado, os moldes para esse material precisam ser mais precisos e duráveis do que os moldes para aço de baixo carbono.
Responder
(1) Usado para compensar rebotes
Deixe espaço para compensação da cavidade do molde.
Para formatos difíceis de produzir, utilizam-se matrizes de moldagem progressiva para alterar a forma pouco a pouco.
(2) Utilizado para alterar a forma durante o tratamento térmico
Se as peças precisarem ser aquecidas:
Espere que o molde encolha ou deforme e altere suas proporções conforme necessário.
Para manter a forma estável, utilize pinos de localização ou estruturas de contenção.
Um molde de endireitamento/calibração é usado para uma segunda correção após o tratamento térmico.
1.3. Encontrando um equilíbrio entre o tratamento térmico e as necessidades de resistência
Algumas peças de aço inoxidável precisam ser mais resistentes, mas o tratamento térmico pode fazer com que elas se deformem ou se quebrem.
Responder
Atende às necessidades gerais de força:
Escolha aço para estampagem profunda 304DQ ou 304DDQ e não o submeta a tratamento térmico.
Uso: Quando você precisar de mais força
Primeiro, ele é estampado e, em seguida, aquecido a baixa temperatura.
Após o tratamento térmico, utilize moldes de calibração para corrigir qualquer distorção.
1.4. Desgaste do molde que é fixado
O aço inoxidável é robusto e duro, o que desgastará rapidamente a lâmina e a superfície contornada.
Responder
(1) Escolha do material para o molde
Use carbonetos como YG8 ou
Aço rápido (HSS, como o W18Cr4V)
O tratamento de nitretação é realizado para obter uma dureza de HV800 ou superior.
(2) Manter as bordas e superfícies em bom estado
Afie e lustre a lâmina com frequência para mantê-la afiada.
Evite que as lâminas percam o fio, o que pode causar rebarbas, arranhões e rasgos.
1.5. A importância de escolher o lubrificante de estampagem correto
O elevado coeficiente de fricção do aço inoxidável torna-o mais propenso ao desgaste, riscos e rachaduras.
Lubrificante sugerido
Óleo de estampagem profunda feito de aço inoxidável composto de enxofre e cloro
O enxofre forma uma camada que protege e lubrifica.
Cloro: Possui excelentes qualidades para suportar pressões extremas.
Utilize um óleo de alta viscosidade (como o 100#) para criar um revestimento de óleo estável em materiais espessos ou para estampagem profunda.
Por favor, escolha um óleo de estampagem que seja fácil de limpar, caso as peças precisem ser limpas após a fabricação.
Capítulo 2 2. Problemas comuns e soluções para estampagem de aço inoxidável
2.1. Arranhões ou abrasões na superfície
razão
O molde tem um acabamento superficial ruim.
Contaminação da superfície do material
Lubrificação insuficiente
Responder
Polir a cavidade do molde até obter uma rugosidade de 0,2 μm ou menos.
Antes de estampar o material, limpe a superfície.
Adicione mais óleo de estampagem.
Coloque as almofadas de poliuretano na placa de pressão para reduzir o atrito.
2.2. Rachaduras que ocorrem durante a moldagem
razão
Material com ductilidade insuficiente
O raio do molde é muito pequeno.
Desenhar muito rápido
Responder
Utilize aço inoxidável com alta ductilidade, como o aço inoxidável austenítico 304.
O raio do molde deve ser R ≥ 5t, onde t é a espessura do material.
Reduza a velocidade de moldagem para 50 mm/s ou menos.
2.3. O material adere ou se fixa a o molde (intertravado)
razão
discrepância na viscosidade do lubrificante
Limpeza de mofo inadequada
O material adere à superfície do molde.
Responder
Materiais finos funcionam melhor com óleos de baixa viscosidade, enquanto materiais espessos funcionam melhor com óleos de alta viscosidade.
Otimização da folga do molde: Folga unilateral = 1,05–1,1t. O revestimento de cromo na superfície do molde o torna menos aderente.
Capítulo 3. Resumindo
Aspectos importantes que afetam a qualidade da estampagem: Para produzir peças estampadas de aço inoxidável de alta qualidade, é necessário ter um controle preciso sobre as qualidades dos materiais e o projeto do processo.
✔ Alta dureza → Melhor resistência ao desgaste do molde
✔ Alta rigidez significa compensação de alta precisão e controle de processo.
O endurecimento por trabalho a frio significa aproveitar ao máximo a velocidade, a lubrificação e o raio de curvatura. Lista de ações necessárias: Polimento e limpeza do sistema de lubrificação são essenciais para um acabamento superficial de alta qualidade. Os fabricantes só conseguem consistência na moldagem, alta precisão dimensional e excelente qualidade superficial quando o projeto do molde, as qualidades dos materiais e os parâmetros do processo estão devidamente alinhados.
Capítulo 4. Perguntas frequentes sobre peças estampadas em aço inoxidável
4.1. O que é estampagem com aço inoxidável?
Utilizando matrizes e prensas de estampagem, a estampagem de aço inoxidável molda chapas de aço inoxidável em peças específicas. O processo compreende puncionamento, corte, dobra, embutimento profundo, gravação em relevo e conformação.
4.2. Que tipo de aço inoxidável é frequentemente usado para estampagem?
Algumas notas comuns são:
Os aços inoxidáveis 304 e 304L são os tipos mais comuns e são muito resistentes à corrosão.
O aço inoxidável 316/316L possui melhor resistência à corrosão (uso marítimo, médico).
O aço inoxidável SS301 é bastante resistente e funciona bem para peças de mola.
O SS430 é um tipo ferrítico fácil de moldar e de menor custo.
4.3 O que torna a estampagem de aço inoxidável mais difícil do que a estampagem de aço carbono?
O aço inoxidável possui:
Mais dureza
Grande retorno elástico
Forte inclinação para endurecer pelo trabalho
Mais atrito na superfície
Esses fatores dificultam o manuseio da prensa, a lubrificação das ferramentas e o funcionamento das mesmas.
4.4. Como tornar a estampagem de aço inoxidável menos elástica?
Aumentar a precisão do raio de curvatura
Utilize os procedimentos para sobrecurvatura
Use matrizes com maior resistência.
Escolha materiais que não sofram tanto endurecimento por deformação ou otimize o recozimento.
Certifique-se de usar a quantidade correta de óleo e ajustar a velocidade da prensa.
4.5. Que tipos de métodos de produção podem ser usados para estampar aço inoxidável?
Estampagem progressiva
Desenho profundo
Corte fino
Corte a laser e conformação secundária
Dobrar com CNC
Carimbo para transferência
4.6 Quais são alguns usos comuns para peças estampadas de aço inoxidável?
Eletrodomésticos (utensílios de cozinha, suportes)
Dispositivos para uso médico
Peças para carros
Eletrônicos (caixas e invólucros para baterias)
Máquinas utilizadas na indústria
Presilhas e fixadores para molas
4.7. Que tipos de tratamentos de superfície podem ser aplicados em peças estampadas de aço inoxidável?
Rebarbação e polimento
Finalize com polimento ou um acabamento espelhado.
Jateamento de areia
Passivação
Eletropolimento
Escovação (com acabamento em linha fina)
4.8. Qual o nível de tolerância que pode ser alcançado?
Tolerâncias comuns de estampagem:
Para peças estampadas comuns, ±0,05–0,1 mm
±0,01–0,03 mm para peças microestampadas de precisão (dependendo da espessura e das ferramentas utilizadas)
4.9. Quais informações você precisa para obter um orçamento para estampagem de aço inoxidável?
Na maioria das vezes, os fornecedores precisam das seguintes informações para elaborar um orçamento:
Esboço 2D (PDF, DXF)
Modelo 3D (STP, STEP, IGES)
Qualidade e espessura do material
Requisitos para tratamento de superfície
Número estimado de pedidos
Necessidades especiais de embalagem ou inspeção
4.10. O aço inoxidável precisa ser aquecido antes ou depois da estampagem?
Às vezes.
Recozimento: Necessário para estampagem profunda, tornando o processo menos rígido.
Alívio do estresse: Ajuda a evitar que as coisas mudem de forma.
Tratamento com solução: para peças seguras para uso alimentar ou médico.
4.11. Como evitar que o aço inoxidável seja arranhado durante a estampagem?
Aplique uma película protetora.
Torne a superfície da matriz mais dura e lisa.
Use o tipo certo de óleo.
Tire o máximo proveito do empilhamento e manuseio de peças.
Após a estampagem, remova as rebarbas.
4.12. É possível estampar aço inoxidável em profundidade?
Sim. O aço inoxidável (particularmente o 304/316) pode ser usado para estampagem profunda, porém pode ser necessário:
Óleos com alto poder lubrificante
Várias etapas de desenho
Recozimento no meio
raio de matriz otimizado
4.13. O que causa o aparecimento de rebarbas em peças estampadas de aço inoxidável?
Algumas explicações comuns são:
Matrizes desgastadas ou macias
Folga da matriz incorreta
Velocidade de impressão rápida
Variação na espessura do material
Solução: retificar ou substituir as matrizes, alterar a folga ou usar corte fino.