
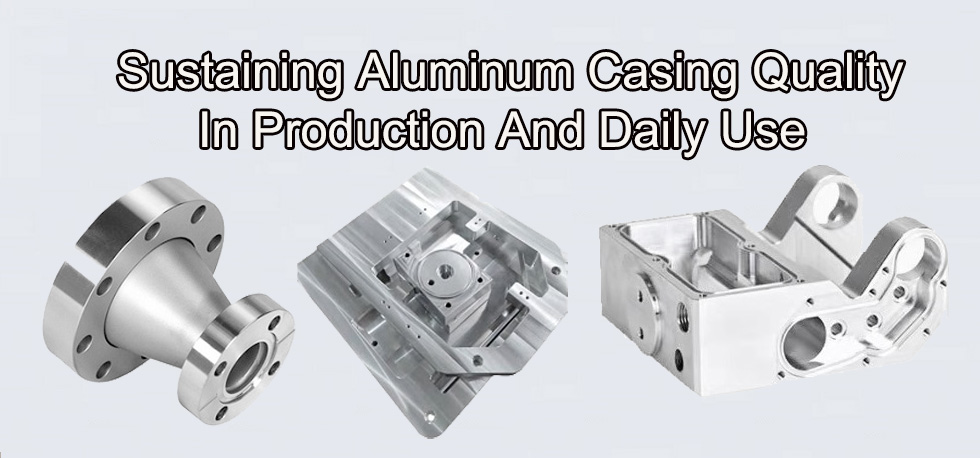
Garantindo a qualidade da carcaça de alumínio na produção e no uso diário.
Índice:
Capítulo um: Matriz de estampagem de alumínio.
Capítulo dois: Projeto de matriz de alumínio
Capítulo três: Estampagem de alumínio
Capítulo Quatro: Garantia da Qualidade
Capítulo Cinco: Melhoria Contínua
Capítulo Seis: Conclusões
----------------------------------------------------------------------------------------
Capítulo 1: Matriz de estampagem de alumínio
Ao selecionar matrizes de estampagem de liga de alumínio, é necessário escolher o material de alumínio correto e processá-lo adequadamente, o que é crucial para alcançar a qualidade ideal da peça estampada e a eficiência do processo. A seguir, alguns fatores-chave a serem considerados:
1.1 Desempenho do produto
Resistência: Diferentes materiais de alumínio apresentam diferentes resistências à tração, ao escoamento e à fadiga. Selecione uma liga que seja suficientemente resistente para suportar as cargas e tensões esperadas em sua aplicação.
Ductilidade: Ductilidade refere-se à capacidade de um material se deformar sem quebrar. Uma maior ductilidade permite formas mais complexas e rebaixos mais profundos durante o processo de estampagem. No entanto, ductilidade em excesso também pode resultar em dimensões inconsistentes.
Conformação: Esta característica do alumínio indica a facilidade com que um material pode ser conformado sem rachar ou rasgar. Considere as operações de conformação específicas envolvidas no processo (por exemplo, dobra, estampagem, flangeamento) e selecione uma liga com as propriedades de conformação adequadas.
Resistência à corrosão: Se a peça acabada for exposta a um ambiente corrosivo, escolha uma liga com excelente resistência à corrosão. Opções comuns incluem ligas com alto teor de magnésio ou silício.
1.2. Tratamento de superfície
Lubrificação: O tratamento da superfície influencia o tipo e a aplicação do lubrificante necessário para um desempenho ideal da estampagem. Considere a compatibilidade do lubrificante selecionado com o acabamento da superfície para garantir uma lubrificação adequada e minimizar o desgaste.
Rugosidade: Superfícies rugosas aumentam o atrito entre o material e a matriz, resultando em maior desgaste. Superfícies mais lisas podem reduzir o atrito e melhorar a lubrificação. No entanto, superfícies mais lisas podem exigir etapas de processamento adicionais e não são necessárias para todas as aplicações.
Pós-processamento: Se a peça exigir operações de acabamento subsequentes, como pintura ou anodização, um acabamento de superfície mais liso pode ser necessário para melhorar a adesão e a estética.
1.3. Folhas mais finas: Chapas de alumínio mais finas oferecem vantagens como peso reduzido e menor custo do material. No entanto, são mais suscetíveis a enrugamento, rasgos e retorno elástico (retornando à forma original após a conformação). Escolha a espessura correta que proporcione resistência e rigidez adequadas para evitar esses problemas.
Placas mais espessas: Embora chapas mais espessas sejam mais resistentes e menos propensas a defeitos, elas exigem maior tonelagem de prensa e podem custar mais. Analise suas necessidades específicas e selecione a espessura ideal para equilibrar desempenho e custo.
1.4. Quando houver rebarbas na superfície das peças de alumínio.Certifique-se de remover as rebarbas antes de medir, caso contrário, a ferramenta de medição se desgastará e a precisão dos resultados da medição será ainda mais afetada.
1.5. Não utilize pedra de óleo de cozinha ou lixa para esfregar a superfície da parte de alumínio. A superfície de medição e a escala fazem parte do instrumento de medição. Pessoal não autorizado para calibração e manutenção metrológica não está autorizado a desmontar, modificar ou reparar o instrumento de medição sem permissão.
1.6. Não é permitido usar a parte superior das garras de medição do paquímetro como agulha., bússola ou outras ferramentas especiais. Não é permitido agitar manualmente as duas garras nem usar o instrumento de medição como uma paleta de madeira.
1.7. Não toque na superfície de medição do instrumento de medição com as mãos. Porque o suor e outras sujidades húmidas das mãos contaminam a superfície de medição e causam ferrugem. A ferramenta de medição não deve ser misturada com outras ferramentas ou materiais metálicos para evitar riscos.
1.8. O local de armazenamento dos instrumentos de medição deve ser mantido limpo e seco. O equipamento deve estar livre de vibrações e gases corrosivos e ser mantido longe de áreas com grandes variações de temperatura ou campos eletromagnéticos. Os instrumentos de medição armazenados na caixa devem estar limpos e secos, e nenhum outro item sujo deve ser armazenado no local.
1.9. Após utilizar o instrumento de medição, limpe a sujeira e as limalhas de ferro da superfície.Afrouxe o dispositivo de aperto e aplique um agente antiferrugem na superfície de medição quando o instrumento não for utilizado por um longo período (mais de um mês). Quando o instrumento de medição não estiver em uso, guarde-o na caixa de manutenção. O ideal é que seja utilizado por um profissional em tempo integral e que mantenha o registro anual de inspeção do instrumento de medição, realizado por uma empresa autorizada.
1.10 Ao transportar a carcaça de alumínio, evite impactos: Como sabemos, as carcaças de alumínio não são tão duras quanto as de ferro e deformam-se facilmente, especialmente as de alumínio fino, que se deformam sob a ação de forças externas. Por exemplo, durante o transporte, a trepidação do veículo pode fazer com que as carcaças de alumínio colidam umas com as outras, o que pode afetar sua vida útil. Portanto, ao transportar carcaças de alumínio, devemos, por um lado, garantir que os objetos estejam acondicionados de forma confortável e, por outro, tomar certas medidas de proteção para evitar que as carcaças colidam umas com as outras.
1.11. Como limpar a peça de alumínio após contaminação ambiental?
As peças de alumínio formam uma película de óxido na superfície, que as protege da ferrugem. No entanto, se a carcaça de alumínio ficar exposta ao ar por muito tempo devido ao acúmulo de sujeira, corrosão ou poluição, para garantir sua aparência lisa, ela deve ser limpa. A maneira correta de limpar as manchas é: primeiro, use um pano fino para esfregar bem e, em seguida, enxágue com água fria. Ao limpar, não use produtos de limpeza ácidos ou alcalinos, pois sabemos que, após a oxidação da carcaça de alumínio, o óxido de alumínio produzido pode reagir não apenas com ácidos, mas também com álcalis. O mesmo se aplica ao alumínio.
1.12. Ao limpar, limpe a carcaça de alumínio com um pano fino.
No dia a dia, quando as pessoas veem a superfície de uma peça de ferro enferrujada, gostam de limpá-la com areia, escovas de aço e outros abrasivos para restaurar o brilho. Esse método é viável e muitas pessoas também o utilizam para limpar peças de alumínio. Na verdade, não é o correto. Embora possa restaurar o brilho do alumínio, pode facilmente danificar a película de óxido de alumínio formada em sua superfície. Uma vez danificada, essa película precisa ser regenerada. Se a limpeza for frequente e prolongada, pode danificar a carcaça de alumínio. Na indústria, para deixar a peça de alumínio mais brilhante sem danificar a película de óxido de alumínio, geralmente aplica-se uma camada de cera protetora de alta qualidade sobre a superfície anodizada ou uma camada uniforme de verniz transparente à base de resina acrílica. Dessa forma, a peça de alumínio fica com uma aparência mais brilhante e nova, e, claro, o produto tem mais chances de ser vendido.
Capítulo dois: Projeto e equipamentos para matrizes de alumínio
Matrizes e equipamentos para alumínio são essenciais para obter resultados precisos e consistentes no processo de estampagem de peças em alumínio. Abaixo, alguns pontos a serem considerados:
2.1 Projeto de ferramentas de alumínio
Folga: A folga entre o punção e a matriz é crucial para controlar o fluxo de material e evitar tensões excessivas. Uma folga adequada pode evitar rachaduras, rasgos ou problemas dimensionais. Certifique-se de que a folga esteja otimizada para a peça de alumínio selecionada, a espessura do material e a geometria desejada da peça.
Raio: Raios suaves e adequados nas bordas e cantos do molde são essenciais para evitar rasgos no material e garantir um fluxo suave durante o processo de moldagem. Raios insuficientes podem causar concentração de tensão e levar a rasgos, especialmente em chapas de alumínio mais finas.
Fluxo de Lubrificação: Incorpore canais e ranhuras no projeto do molde para promover um fluxo eficiente de lubrificante durante todo o processo de moldagem. Isso minimiza o atrito entre o material e o molde, reduzindo o desgaste de ambos. A lubrificação é crucial em áreas de alta pressão ou geometria complexa.
2.2 Manutenção: Verifique regularmente o molde quanto a desgaste, danos ou desalinhamento. Caso encontre algum desses problemas, tome as providências necessárias imediatamente para evitar problemas de qualidade do produto.
Ao considerar cuidadosamente esses fatores e implementar práticas de manutenção adequadas, você pode garantir que suas ferramentas e equipamentos operem com eficiência, minimizando o desgaste e fornecendo consistentemente estampagem de alumínio de alta qualidade.
2.3 Peças estampadas de alumínio
Controle de processo: Lubrificação otimizada, projeto de blanks e monitoramento.
A otimização dos parâmetros do processo é crucial para alcançar uma estampagem de alumínio eficiente e de alta qualidade. A seguir, apresentamos uma análise detalhada dos principais pontos que merecem atenção:
2.4. Lubrificação: Seleção do lubrificante: Escolha um lubrificante de qualidade que seja compatível com suas peças de alumínio específicas, materiais de molde e condições de operação. Considere fatores como viscosidade, resistência da película, coeficiente de atrito e compatibilidade com o método de aplicação do lubrificante selecionado. Consulte o fabricante do lubrificante ou um especialista técnico para obter recomendações com base em suas necessidades específicas.
2.5 Monitoramento e Ajuste: Monitore regularmente o uso e a eficácia do lubrificante durante o processo de estampagem. Observe sinais de lubrificação insuficiente, como aumento do atrito, desgaste da matriz ou defeitos na peça. Ajuste os parâmetros de uso do lubrificante com base nas observações e nos dados do processo para manter a lubrificação ideal e minimizar o desgaste.
2.6. Design e formato em branco: Dimensões do material bruto: Utilize o menor tamanho de material bruto possível para minimizar o desperdício e as sobras. No entanto, certifique-se de que seja grande o suficiente para acomodar a geometria final da peça após a moldagem, sem afinamento ou estiramento excessivos. Considere o uso de um software de otimização de material bruto para reduzir o desperdício e minimizar o desperdício.
Formato do blank: Projete o blank de forma que ele possa ser alimentado no molde de maneira suave e eficiente. O formato deve evitar travamentos, desalinhamentos ou enrugamento durante o processo de moldagem. Utilize alimentadores e guias quando necessário, especialmente quando o formato for complexo ou as tolerâncias forem apertadas. Considere o uso de software de aninhamento de blanks para otimizar o aproveitamento do material e minimizar o desperdício.
Capítulo 3: Estampagem de Alumínio
Condensação de segurança: segurança operacional
A estampagem de alumínio envolve grandes riscos e, portanto, requer medidas de segurança rigorosas:
3.1 Segurança pessoal: É sempre recomendável o uso de óculos de segurança, luvas e outros equipamentos de proteção individual adequados ao risco específico, como protetores auriculares para proteção contra altas pressões e proteção respiratória para proteção contra possíveis contaminantes presentes no ar.
3.2 Proteção de máquinas: Assegure-se de que todas as partes móveis da prensa e do molde estejam devidamente protegidas para evitar contato acidental. Verifique e faça a manutenção dos dispositivos de proteção regularmente.
Dispositivos e procedimentos de segurança: Utilize os dispositivos de segurança para interromper a prensa quando uma condição insegura for detectada. Estabeleça e implemente um procedimento de bloqueio/etiquetagem antes de realizar qualquer manutenção no equipamento.
3.4 Treinamento e ConscientizaçãoFornecer aos operadores treinamento completo sobre os procedimentos operacionais de segurança durante a estampagem de alumínio. O conhecimento sobre segurança é atualizado e reforçado regularmente por meio de treinamentos de reciclagem e campanhas de conscientização.
3.5 Regulamentos ambientais e controle de qualidade
Seleção de lubrificantes: Sempre que possível, opte por lubrificantes biodegradáveis ou ecológicos. Isso minimizará o potencial impacto ambiental do descarte e das emissões de lubrificantes.
Reciclagem de Sucata Metálica: Implemente um programa abrangente de reciclagem de sucata metálica para reduzir o desperdício e conservar recursos. Estabeleça parcerias com empresas de reciclagem de metais ou invista em equipamentos de trituração e triagem para uma gestão eficiente da sucata.
Controle de Emissões de Gases de Escape: Utilize sistemas adequados de ventilação e filtragem para capturar e minimizar as emissões de gases de escape geradas durante o processo de estampagem. Isso inclui poeira, fumos e compostos orgânicos voláteis (COVs) liberados pelos lubrificantes ou pelo próprio alumínio. Realize manutenções e atualizações regulares nos sistemas de ventilação para garantir o desempenho ideal.
Capítulo 4: Verificação de Qualidade
4.1 Procedimento de Inspeção: Estabeleça um procedimento de inspeção rigoroso em todo o processo de produção para garantir que as peças atendam às especificações dimensionais e de qualidade. Isso inclui a verificação da matéria-prima recebida, a inspeção durante o processo e a inspeção final das peças acabadas.
4.2 Ferramentas e técnicas de mediçãoUtilize ferramentas e técnicas de medição apropriadas, como paquímetros, micrômetros, blocos padrão e máquinas de medição por coordenadas (MMCs), para as diversas características das peças. Certifique-se de que essas ferramentas estejam devidamente calibradas e em boas condições de funcionamento para garantir medições precisas.
4.3 Análise de Dados: Monitore e analise continuamente os dados de inspeção para identificar tendências, possíveis defeitos e áreas de melhoria. Utilize técnicas de Controle Estatístico de Processo (CEP) para analisar estatisticamente os desvios e identificar possíveis problemas de qualidade no início do processo.
4.4 Ação CorretivaQuando uma anomalia for detectada, um sistema de ação corretiva deve ser estabelecido. Isso pode incluir o ajuste de parâmetros do processo, a melhoria das ferramentas ou a investigação da causa raiz do defeito para evitar sua recorrência.
Capítulo 5: Melhoria Contínua
5.1 Análise de Dados do Processo: Analise regularmente os dados do processo, incluindo o consumo de lubrificantes, as taxas de refugo e a eficiência da produção, para identificar oportunidades de melhoria. Utilize ferramentas como os princípios do Seis Sigma ou da Manufatura Enxuta para otimizar os processos e minimizar o desperdício.
5.2 Melhorias no método de lubrificação: Explore e experimente diferentes métodos de aplicação de lubrificante, como pulverização, pincelamento ou rolo, para otimizar os resultados e minimizar o desperdício.
5.3: Otimização do Projeto do Molde: Trabalhar com fabricantes de moldes para aprimorar continuamente o projeto dos moldes, visando melhorar o fluxo de material, reduzir o desgaste e aumentar a qualidade das peças.
5.4: Colaboração e Partilha de Conhecimento: Facilitar a colaboração entre o pessoal de produção, os engenheiros e as equipes de controle de qualidade para compartilhar conhecimento, identificar oportunidades de melhoria e implementar com eficácia as melhores práticas.
Capítulo 6: Conclusões
Os fatores mencionados acima refletem a responsabilidade ambiental da estampagem de peças de alumínio e também esclarecem as questões de qualidade do processo de estampagem de peças de alumínio, bem como a forma como aprimoramos continuamente os processos relacionados à produção para alcançar o melhor desempenho e a produção sustentável de peças estampadas de alumínio. Seguindo essas precauções abrangentes, podemos concluir com confiança os processos relevantes de estampagem de alumínio para garantir a qualidade das peças, a segurança do operador, a conformidade ambiental e as práticas sustentáveis. Lembre-se de que a educação continuada, a colaboração e o compromisso com a melhoria contínua são essenciais para alcançar um excelente desempenho na estampagem de alumínio. Para a sobrevivência da empresa e a qualidade dos produtos, continuaremos a aprimorar e a fornecer o melhor serviço e qualidade aos nossos valiosos clientes globais.